

Следующая жизнь сушёного шпона
Как только шпон выходит из сушилки с нужным уровнем влажности — обычно 8–12 % для сырья для внутренних слоёв фанеры и более узким диапазоном 6–10 % для декоративного или инженерного шпона — начинается настоящая производственная цепочка создания стоимости. Сушка — это лишь подготовительный этап. Лист, выходящий из сетчатой или роликовой сушилки для шпона, всё ещё остаётся просто тонкой древесиной. То, что происходит дальше, определяет, станет ли он дешёвым упаковочным материалом, конструкционной фанерой, лицевым материалом для мебели или высококлассной архитектурной поверхностью.
Первый этап глубокой переработки — это сортировка и контроль дефектов. Высушенные листы укладывают в стопы, осматривают и разделяют по визуальному качеству, толщине, плоскостности и равномерности влажности. Лицевой и оборотный шпон — тот, у которого чистая текстура, равномерный цвет и нет открытых дефектов, — направляется на видимые поверхности. Внутренний шпон с сучками, небольшими трещинами или разнотоном уходит внутрь, где внешний вид не важен, а важна размерная стабильность. На современных заводах это уже не чисто ручная операция. Встроенные сканеры влажности, системы визуальной сортировки с ИИ и линии обрезки по ширине классифицируют листы так, что оператор набора никогда не вынужден угадывать. Лист, высушенный плохо, здесь не пройдёт; лист, высушенный хорошо, становится премиальным активом.
После сортировки следует ремонт и композиция. Узкие ленты со строгального станка соединяются в целые листы с помощью соединения на ус, соединения на шип или бесклеечных сплайсинговых машин. Отверстия, червоточины и разрывы по краям заделываются подходящей древесной шпатлёвкой или вырубленными и вставленными ремонтными заготовками. Для декоративных линий полосы компонуются в раскладки с подбором по срезу: симметричное раскрытие, смещённое раскрытие, радиальное совмещение или последовательные панели для гостиничных вестибюлей и роскошных шкафов. Инженерный шпон идёт дальше — окрашенные полосы собираются в блоки, снова строгаются и превращаются в однородные «тонколинейные» или восстановленные поверхности, которые выглядят как орех, эбеновое дерево или тик, не завися от редких брёвен.
Затем следует склеивание. Высушенный шпон пропускают через клеевые вальцовые станки, установки нанесения клея завесой или системы экструзионного нанесения клея. Шпон внутренних слоёв получает клей с обеих сторон; шпон лицевого слоя часто оставляют без клея на лицевой стороне, чтобы избежать проступания клея. Карбамидоформальдегидный клей распространён для фанеры для внутренней мебели, фенолформальдегидные или WBP-системы — для фанеры наружного применения, морской и опалубочной фанеры, а низкоформальдегидные или MDI-клеи — для экспортных панелей, ориентированных на соответствие CARB, EPA или E0/E1. Дозировка клея имеет значение: слишком мало — значит обеднённые клеевые швы и расслоение; слишком много — значит вес панели, риск формальдегида и следы проступания под лаком. Шпон, вышедший из сушилки с влажностью 10%, склеивается предсказуемо. Лист с влажностью 4% или 18% сопротивляется клею и портит цикл прессования.
Сборка — это этап, на котором проектируется структура. Шпон укладывают так, чтобы соседние слои располагались под углом 90 градусов — перекрёстное склеивание, — и именно в этом заключается сама причина существования фанеры. Нечётное число слоёв сохраняет баланс панели: 3 слоя для лёгких мебельных плит, 5 и 7 слоёв для дверей и архитектурных панелей, 9 слоёв и более для полов грузовиков, полов контейнеров и морских конструкций. Высококачественный лицевой шпон находится снаружи; добротный, но более дешёвый шпон — внутри. Для LVL и заготовок для балок множество тонких слоёв укладывают в одном направлении волокон, чтобы максимизировать прочность на изгиб. Для декоративных стеновых панелей один красивый лицевой шпон ламинируют на основу из МДФ, древесно-стружечной плиты или фанеры. Задача сушилки состояла в том, чтобы ни один из этих слоёв не сместился, не покоробился и не растрескался во время прессования.
Далее следует холодное прессование. Собранный пакет поступает в холодный пресс при давлении 0,8–1,0 МПа на 15–20 минут. Это уплотняет стопку, вытесняет застрявший воздух, предотвращает смещение слоёв и запускает фазу гелеобразования клея. На производствах, где холодное прессование пропускают или проводят в спешке, часто наблюдаются зазоры в виде «телефонного шнура», смещение слоёв и вытекание клея на лицевую поверхность в горячем прессе. Холодное прессование — процесс малозаметный, но с высокими последствиями: оно превращает рыхлый сэндвич в целостную плиту.
Горячее прессование — сердце процесса. При температуре 110–150 °C и давлении в несколько килограммов на квадратный сантиметр термореактивная смола образует поперечные связи и скрепляет слои шпона в единую жёсткую плиту. Фенольные системы требуют больше тепла и времени; карбамидные системы отверждаются быстрее, но хуже сопротивляются воде. Время прессования зависит от толщины: плита толщиной 18 мм может оставаться под плитами пресса 7–10 минут, тогда как декоративная плита толщиной 4 мм может требовать всего пару минут. После выгрузки плиты слишком горячие и имеют внутренние напряжения, чтобы с ними грубо обращаться. Их перемещают на охлаждающие стеллажи или поворотные рамы, где остаточное тепло рассеивается, а влажность выравнивается. Преждевременная обрезка на этом этапе вызывает пружинение и волнистость кромок.
Послепечатная обработка превращает отверждённую плиту в товарный продукт. Широколенточные калибровальные шлифовальные станки доводят панель до точной толщины — часто ±0,3 мм для калиброванной фанеры. Двухсторонние торцефрезерные станки обрезают её под прямым углом до 1220×2440 мм, 1250×2500 мм или индивидуальных архитектурных размеров. Шпаклёвочные станции заполняют сучки и трещины на лицевой стороне, чтобы дефекты не проступали через меламин, HPL или фенольную плёнку. Затем следует цикл добавления стоимости: облицовка плёнкой для бетонной опалубки, пропитка меламином для шкафов, склеивание HPL для лабораторных и торговых панелей, UV-грунт и лак для мебельных фасадов, герметизация кромок влагоблокирующей краской и нанесение штрихкодов/маркировки прослеживаемости для экспортных рынков.
Сценарии применения определяют, насколько глубокой будет переработка. Для строительной фанеры, цель — структурная целостность: перекрёстно склеенные слои, клей WBP, шлифованные или облицованные плёнкой поверхности, многоразовые лицевые поверхности бетонной опалубки. Для мебели и шкафовсам высушенный шпон является главным продуктом — дуб, орех, тик, восстановленный тополь или тонкослойный эвкалипт — ламинированный на основу, отшлифованный до зернистости 150–220, окрашенный, покрытый лаком и состыкованный по рисунку на фасадах шкафов. Для дверей и стеновых панелей, шпон составляется для непрерывности рисунка на больших поверхностях; коридор отеля может потребовать пятьдесят дверных полотен с почти идентичным направлением текстуры. Для контейнерных полов и кузовов грузовиков, высушенный шпон из лиственных пород прессуется с фенольной смолой в чрезвычайно плотную, ударопрочную плиту. Для декоративных архитектурных интерьеров, инженерный шпон режется, соединяется, дублируется, прессуется, шлифуется и отделывается, пока не начинает восприниматься как массив древесины, но работает лучше массива древесины.
Хороший пример — завод по производству мебельных панелей. Лущёный шпон из каучукового дерева или тополя сушат до влажности около 9%, сортируют на классы A/B/C, ремонтируют, склеивают карбамидной смолой E1, укладывают в 5 слоёв, прессуют холодным способом, затем горячим прессованием при 125°C, охлаждают в течение ночи, шлифуют, после чего на поверхность во втором прессе ламинируют декоративный шпон толщиной 0,5 мм — натуральный или искусственный. Базовый шпон придаёт стабильность; лицевой шпон определяет цену. Без правильной сушки на предыдущем этапе декоративное покрытие позже вздувается, сквозь него проступает основа из МДФ или панель коробится на складе заказчика.
Другой пример — это фанерa с плёночным покрытием для строительства. Высушенный лущёный шпон из твёрдой древесины для внутреннего слоя склеивают фенольной смолой, прессуют, охлаждают, шлифуют, а затем пропускают через пресс для нанесения плёночного покрытия, где пропитанная фенолом бумага соединяется с обеими сторонами. Результат выдерживает десятки заливок бетона. Здесь глубокая переработка связана не столько с красотой, сколько с химической долговечностью: водостойкий клей, закрытая поверхность, герметичные кромки, многократная распалубка без расслоения.
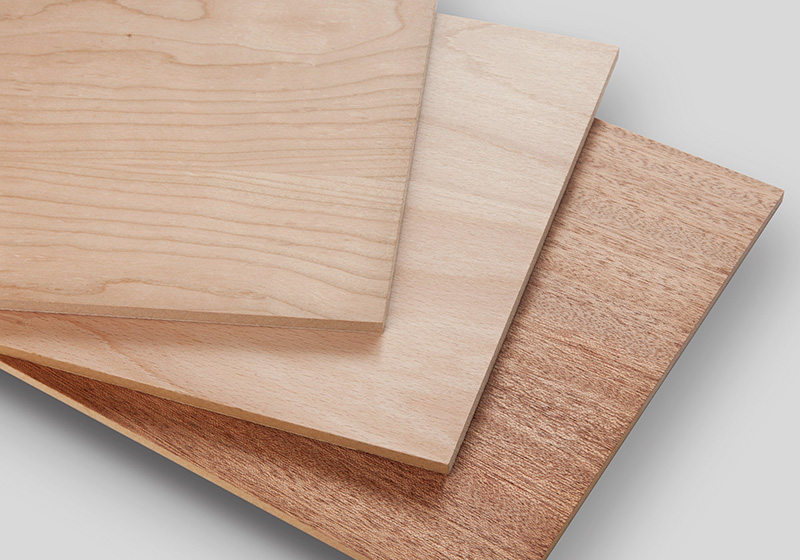
Инженерный шпон добавляет ещё один уровень. После окрашивания и рекомпозиции срезанный лист мягко сушат, собирают в полные листы, ламинируют на основу, тщательно шлифуют — агрессивное шлифование разрушает перламутровые или текстурные поверхности — затем отделывают герметиком, грунтом и верхним покрытием. Области применения варьируются от интерьеров яхт и авиационных салонов до отделки торговых помещений и роскошной облицовки стен жилых помещений. Сушилка для этого сегмента должна быть щадящей; последующий процесс должен быть чище, чем при обычной работе с фанерой.
Короче говоря, сушёный шпон не просто «становится фанерой». Он становится тем, за что платит рынок. Сырьё для внутренних слоёв становится невидимой структурой. Лицевой шпон становится причиной, по которой покупатель выбирает один шкаф вместо другого. Инженерный шпон становится идентичностью бренда для отелей, офисов и элитного жилья. Ремонт, сращивание, склеивание, формирование поперечных слоёв, холодное прессование, горячее прессование, калибровка, обрезка, нанесение покрытия, отделка и сортировка — это этапы, которые превращают хрупкую древесную ленту в инженерную панель с предсказуемой прочностью, стабильными размерами и реальной коммерческой ценностью.
Для поставщиков оборудования урок очевиден: сушилку для шпона никогда не следует продавать как изолированную машину. Это первая костяшка домино. Если лист выходит из сушилки с равномерной влажностью, плоской геометрией и неповреждённой поверхностью, каждая последующая машина — клееразбрызгиватель, ребросклеивающий станок, холодный пресс, горячий пресс, шлифовальный станок, ламинатор — работает лучше. Если он выходит слишком сухим, слишком влажным или слишком покоробленным, вся фабрика расплачивается на последующих этапах: больше заделки, больше клея, больше брака, больше рекламаций. Сушка подготавливает древесину; глубокая переработка создаёт продукт; применение определяет цену.
Именно поэтому Shine Machinery продолжает говорить клиентам: не спрашивайте только «как быстро может работать сушилка». Спросите: «чем станет этот шпон?» Лицевой слой из инженерного ореха толщиной 0,4 мм для отеля в Дубае — это не то же самое, что сердцевина из каучукового дерева толщиной 2,5 мм для китайского завода строительной фанеры. То же слово — шпон — но совсем иной путь после сушилки.
От окорочного станка до панели высушенный лист — уже не просто древесина. Это одновременно запас, конструкция, поверхность, бренд и маржа. Сушилка задаёт потолок; глубокая переработка определяет, насколько близко завод подходит к нему.