

Почему кромки шпона трескаются после сушки
Каждый производитель фанеры и шпона сталкивался с одной и той же удручающей картиной: идеально лущённые листы входят в сушилку гладкими и целыми, а выходят с тонкими зубчатыми трещинами по краям. Эти трещины могут казаться небольшими, но они напрямую снижают выход продукции, переводят лицевой шпон в категорию внутреннего сырья, а в тяжёлых случаях вынуждают полностью пересушивать или выбрасывать целые партии. Понимание того, почему возникают трещины по краям, и того, как их предотвратить, необходимо для любой фабрики, которая зависит от Сушильная машина для облицовочных материалов для подготовки листов к склеиванию и прессованию. В этой статье разбираются шесть коренных причин появления трещин по краям после сушки и объясняется, как правильная эксплуатация сушилка для шпона устраняет каждую из них.
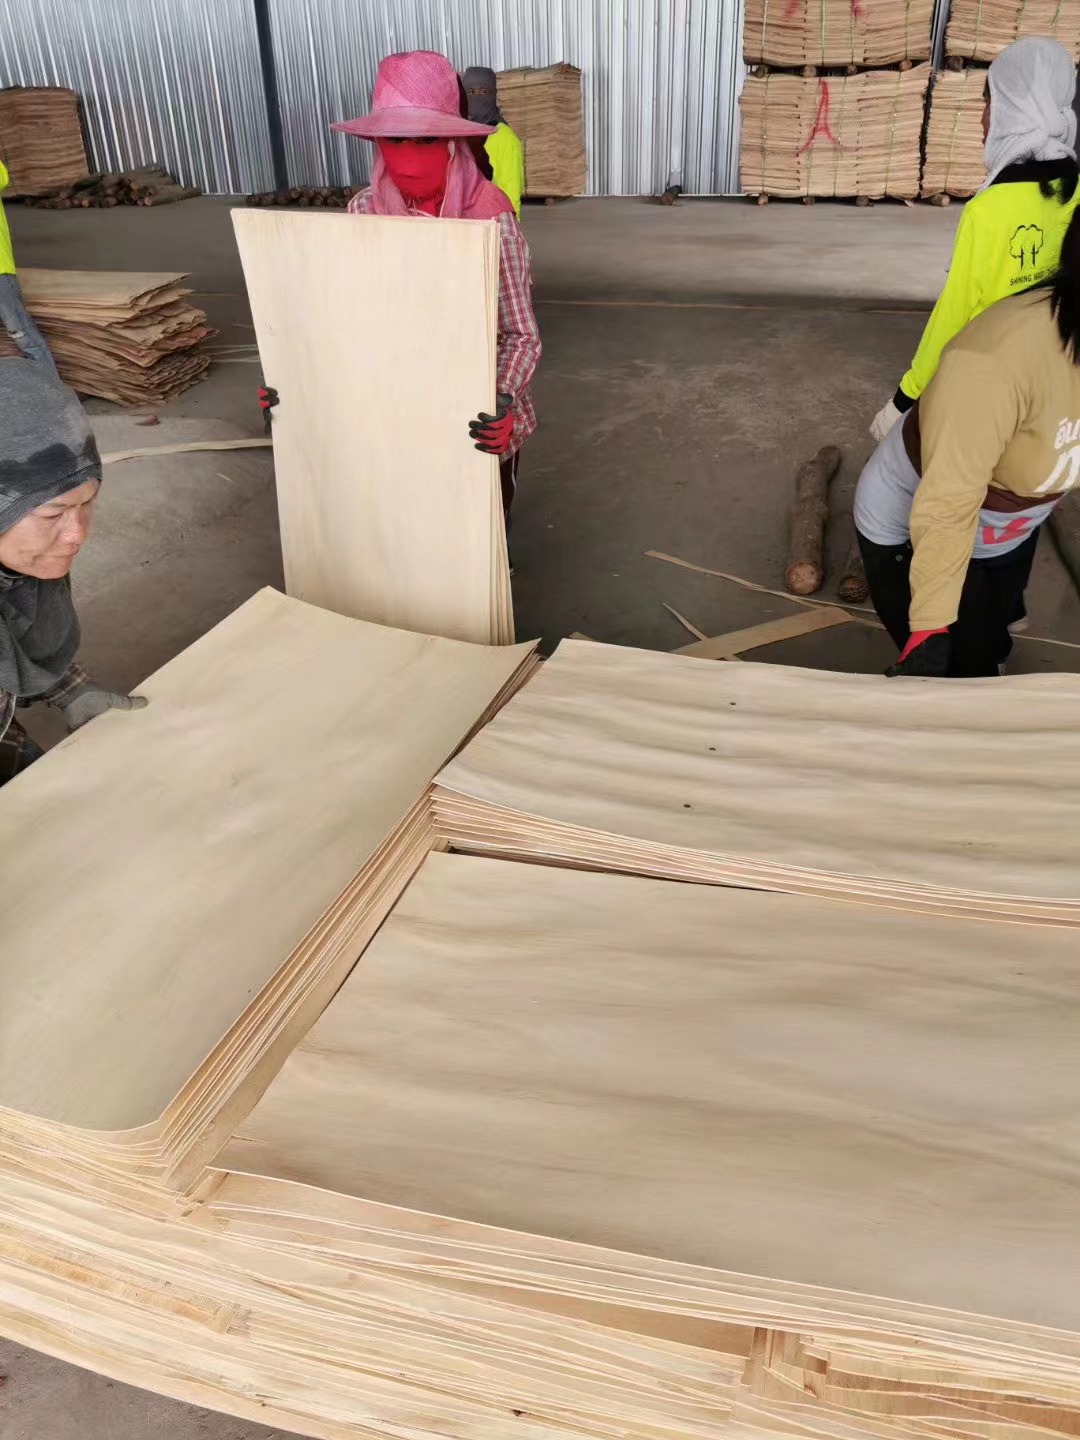
Причина номер один появления трещин по краям — чрезмерная температура на входе. Когда влажный шпон впервые попадает в Сушильная машина для облицовочных материаловвлажность поверхности начинает испаряться немедленно. Если зона входа настроена слишком горячей — скажем, от 150°C до 180°C — волокна поверхности сжимаются почти мгновенно, пока внутренние слои всё ещё насыщены влагой. Поскольку края листа шпона имеют большую площадь контакта с горячим воздухом, чем центр, они высыхают быстрее всего. Сухая поверхность тянет влажную внутреннюю часть, и края — как самая тонкая и слабая часть — раскалываются первыми. Правильный подход — установить зону предварительного нагрева на входе в сушилку, поддерживая температуру от 80°C до 100°C. Это позволяет внутренней влаге постепенно мигрировать наружу, прежде чем основная зона сушки начнёт работать при 120°C–140°C. Хорошо спроектированная сушилка для шпона всегда включает многоzonное регулирование температуры именно по этой причине.
Второй важный фактор — скорость сушки. Многие операторы выжимают скорость линии на максимум, потому что хотят повысить суточную производительность. Но когда сырой шпон с влажностью от 60% до 100% протягивается через Сушильная машина для облицовочных материаловслишком быстро, скорость испарения воды превышает то, что способны выдержать древесные волокна. Тонкие листы толщиной от 0,3 мм до 0,8 мм особенно уязвимы. Волокна на кромках теряют влагу настолько быстро, что клеточные стенки разрываются ещё до того, как лист достигнет середины камеры. Снижение скорости линии всего на 10–20 % часто полностью прекращает растрескивание. Толстые шпоны толщиной от 2,5 мм до 5,0 мм выдерживают немного более высокие скорости, но им также нужна согласованная кривая. A сушилка для шпонас частотно-регулируемым приводом на конвейере позволяет оператору точно настраивать скорость для каждой породы древесины и толщины вместо того, чтобы действовать наугад.
Сама порода древесины — третья и часто упускаемая из виду причина. Не все шпоны ведут себя одинаково внутри Сушильная машина для облицовочных материаловНапример, у каучукового дерева крупные сосуды и умеренная плотность; при сушке выше 155 °C кромочные трещины появляются в течение нескольких минут. Сосна и ель содержат смолу и имеют большие различия в плотности между ранней и поздней древесиной, из-за чего склонны к растрескиванию кромок, если их не прогревать медленно при 120–130 °C. У лёгких пород, таких как тополь и бальза, короткие волокна, которые просто не выдерживают агрессивной горячей воздушной струи. Твёрдые лиственные породы, такие как дуб и бук, медленно перемещают влагу и требуют длительной сушки при умеренном нагреве. Даже Falcata и Lauan — распространённые на заводах по производству фанеры в Юго-Восточной Азии — растрескаются по кромкам, если ихсушилка для шпона установлен для обычной тропической лиственной древесины без корректировки. Решение состоит в создании рецептов сушки для конкретных пород: снизить температуру на входе на 10°C–15°C и увеличить время пребывания на 15%–20% для пород, чувствительных к растрескиванию.
Конструкция воздушного потока внутри сушильной камеры — четвёртая причина. Во многих сушилках с сетчатым конвейером боковые воздушные сопла направлены прямо на кромки шпона. Это кажется логичным для равномерного нагрева, но создаёт локальную «зону пересушивания» по периметру листа. Влага на кромках испаряется гораздо быстрее, чем в центре пласти, что вызывает усадочные трещины. Профессионально спроектированная Сушильная машина для облицовочных материалов поворачивает боковые сопла на 5–10 градусов к центру листа, а не прямо на кромки. Частоту вращения вентилятора также следует снижать во входной секции, чтобы скорость воздуха оставалась в умеренном диапазоне. Если сетчатый конвейер намного шире шпона, установка краевых отбойников или завес предотвращает воздействие случайного горячего воздуха на боковые стороны листа. Когда сушилка для шпона вводится в эксплуатацию, эти углы сопел и положение отбойников следует проверить перед первым производственным запуском — а не обнаруживать после того, как накопится куча растрескавшегося шпона.
Недостаточное охлаждение после сушки — пятая причина, и одна из самых простых в устранении. Свежевысушенный шпон, выходящий из Сушильная машина для облицовочных материалов всё ещё может иметь температуру от 80°C до 120°C. Если листы сразу укладывают в стопки, связывают или накрывают пластиком, остаточное внутреннее тепло продолжает выталкивать влагу наружу. Но этот пар оказывается запертым между слоями, создавая давление пара, которое прорывается через самое слабое место: кромки. Результат — отложенное растрескивание кромок, проявляющееся не в сушилке, а на площадке складирования час спустя. Каждый сушилка для шпона предназначенный для производства фанеры, должен включать выделенную секцию охлаждения — либо естественную конвекцию, либо принудительный холодный воздух — снижающую температуру листа ниже 40°C до контакта со следующей стопкой. Для богатых смолой пород, таких как сосна, полное охлаждение также является требованием пожарной безопасности; documented случаи самовозгорания, когда горячие листы связывали слишком рано.
Шестая и наиболее часто пропускаемая причина возникает ещё до того, как шпон попадает в сушилку: низкое качество лущения. Сушильная машина для облицовочных материалов не создаёт трещины из ничего — он выявляет микроповреждения, уже присутствующие в листе. Если нож для лущения затуплен, зазор между ножами неправильный или чурак недостаточно пропарен в паровой камере, вдоль кромки шпона при резке образуются микротрещины. Они невидимы, пока лист влажный, но в момент, когда он попадает в сушилка для шпона и сжимается, эти микротрещины раскрываются в видимые разрывы. Вот почему важно обслуживание ножей: Shine Machinery всегда поставляет один нож для лущения и четыре режущих ножа с каждой производственной линией и рекомендует клиентам держать в запасе 4–6 дополнительных ножей для лущения и 8 дополнительных режущих ножей. Острый нож даёт чистые кромки, которые выдерживают сушку. Затупленный нож гарантирует трещины по кромке, как бы идеально ни был настроен сушилка для шпона.
Помимо этих шести причин, существуют эксплуатационные привычки, которые определяют качество кромки. Сортировка высушенных листов сразу после выхода помогает рано выявить закономерности растрескивания — если трещины постоянно появляются на одной стороне листа, горелка или вентилятор на этой стороне Сушильная машина для облицовочных материалов могут работать с избыточной подачей. Если трещины сосредоточены на заднем конце каждого листа, скорость линии, вероятно, слишком высока для данной толщины. Если каждый лист из определённой партии брёвен растрескивается, проблема в породе или подготовке брёвен, а не в самой сушилке. Фиксация этих закономерностей создаёт петлю обратной связи: сушилка сообщает информацию лущильному станку, паровому котлу и сортировочному столу. сушилка для шпона — это не изолированный блок; это контрольная точка качества, где становится видна каждая ошибка на предыдущих этапах.
При выборе оборудования тип сушилки также влияет на риск растрескивания кромок. Сетчатые ленточные сушилки поддерживают тонкий декоративный шпон по всей ширине, предотвращая закручивание кромок, которое приводит к неравномерной сушке. Роликовые сушилки механически выравнивают более толстый материал, но могут концентрировать тепло в линиях контакта с роликами, иногда усиливая напряжение на кромках у чувствительных пород. Современная Сушильная машина для облицовочных материалов от Shine Machinery использует сочетание многозонного температурного профилирования, обратной связи по влажности, рекуперации тепла и транспортировки с регулируемой скоростью, чтобы удаление влаги было мягким и равномерным. При правильной настройке под породу древесины заказчика — будь то Falcata, Lauan, каучуковое дерево или сосна — растрескивание кромок превращается из хронической проблемы в редкое исключение.
В практическом смысле устранение трещин кромок означает следование восьми словам: низкая температура, медленная сушка, равномерная вытяжка. Снизьте температуру входной зоны на 10°C–20°C. Добавьте секцию предварительного нагрева, если текущая сушилка для шпонане хватает одного. Снижайте скорость линии, пока качество продукции не стабилизируется. Отрегулируйте боковые воздушные сопла так, чтобы они были направлены в сторону от кромок листа. Установите кромочные отбойники. Добавьте или удлините секцию охлаждения. Своевременно заменяйте ножи для лущения. И самое главное — согласуйте кривую сушки с породой древесины вместо использования одной универсальной настройки для всего.
Растрескивание кромок — это не загадка. Это древесина сообщает оператору, что что-то в системе вышло из равновесия. Сушильная машина для облицовочных материалов — это и место, где появляются трещины, и инструмент для их предотвращения. Когда температура, скорость, воздушный поток, охлаждение и качество лущения согласованы, шпон выходит из сушилка для шпона плоским, целым и готовым к склеиванию — без единой трещины по кромке. Для любого фанерного завода, который относится к сушке как к точному этапу, а не к спешной работе, растрескивание кромок становится проблемой прошлого, а не издержкой ведения бизнеса.