

Объяснение сушки инженерного шпона
В мире декоративных панелей и производства мебели инженерный шпон (также называемый реконструированным шпоном или техническим шпоном) стал настоящей звездой. Срезая тонкие слои с окрашенных и склеенных древесных блоков, производители могут создавать однородные, экзотические и даже индивидуальные текстуры древесины, которые натуральная древесина не может воспроизвести. Но вопрос, который мы часто слышим от фанерных заводов и переработчиков шпона: действительно ли инженерный шпон нужно сушить? Короткий ответ — однозначное да, и процесс сушки гораздо более деликатный, чем вы можете себе представить.
Многие предполагают, что поскольку инженерный шпон является искусственным продуктом, он может пропустить традиционный этап сушки. В действительности свежелущёный или нарезанный инженерный шпон имеет очень высокую влажность, часто от 40% до 60%, иногда даже выше. Это связано с водными красителями, отбеливающими агентами и клеями, используемыми при его производстве. Если эту влагу не удалить должным образом, шпон вызовет бесконечные проблемы в дальнейшем.
Почему инженерный шпон необходимо сушить
1. Предотвращение отказа склеивания
Когда шпон с влажностью выше 12% ламинируется на подложки из МДФ, фанеры или массива древесины, избыточная вода разбавляет клей. Это приводит к незакрытым клеевым швам, образованию пузырей или расслоению после прессования. Правильно высушенный инженерный шпон с конечной влажностью (MC), стабилизированной на уровне 8%–10%, обеспечивает прочное и долговечное соединение.
2. Предотвращение плесени, изменения цвета и миграции красителя
Инженерный шпон пропитывается химическими красителями и отбеливающими растворами. Высокая влажность создает идеальную среду для размножения плесени и бактерий. Хуже того, неравномерная сушка может вызвать миграцию красителей, создавая некрасивые пятна или выцветшие участки. Контролируемая сушка закрепляет нужный цвет и предотвращает рост микроорганизмов.
3. Улучшение обработки и технологичности
Слишком влажный шпон становится дряблым и легко деформируется при резке, сращивании или кромковании. Пересушенный шпон становится хрупким и трескается. Оптимальный баланс — достижимый только благодаря точной сушке — придаёт шпону ровно столько гибкости, сколько нужно для безупречной обработки, сохраняя при этом размерную стабильность.
Уникальные проблемы сушки
Сушка инженерного шпона — это не то же самое, что сушка обычного лущёного шпона. Его экстремальная тонкость (обычно 0,15–0,6 мм) и композитная структура создают четыре основные проблемы:
1. Экстремальная тонкость и скручивание: при толщине менее половины миллиметра шпон может мгновенно скрутиться в трубку при неравномерном нагреве или воздушном потоке. Это может заклинить оборудование и испортить целые партии.
2. Чувствительность красящего слоя: цветная поверхность плохо реагирует на высокие температуры, что может вызвать выцветание, потемнение или изменение цвета. Строгий контроль низкой температуры обязателен.
Предел термостойкости клея: внутренние слои шпона, полученного промышленным способом, склеены между собой карбамидоформальдегидными или фенольными смолами. Чрезмерное нагревание размягчает эти клеи, вызывая расслоение шпона изнутри.
3. Внутренние напряжения и коробление: поскольку лист тонкий и плотный, влага быстро испаряется с поверхности, тогда как сердцевина остаётся влажной. Это создаёт неравномерную усадку, приводящую к волнам, вздутиям или скручиванию листов, которые невозможно уложить ровно при ламинировании.
Параметры точного процесса сушки
Чтобы преодолеть эти препятствия, специализированная сушильная машина для шпона должна быть настроена со следующими параметрами:
* Температура: поддерживайте весь цикл в диапазоне 50–75 °C (122–167 °F). Никогда не превышайте 80 °C. Типичный профиль включает зону предварительного нагрева при 40–50 °C, зону сушки с постоянной скоростью при 60–70 °C и зону выравнивания при 50–60 °C.
* Скорость воздуха: используйте очень мягкий, равномерный воздушный поток 0,3–1,0 м/с. Высокоскоростной воздух будет поднимать и сминать тонкие листы. Современные сушилки применяют перфорированные воздушные пластины или плотно, равномерно расположенные сопла для распределения воздуха без создания горячих точек или турбулентных порывов.
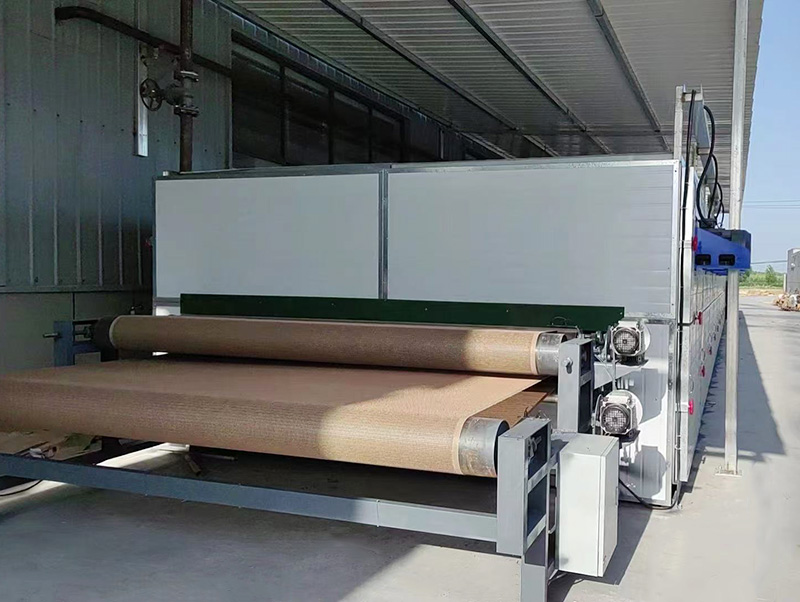
* Способ транспортировки: шпон должен физически удерживаться плоским во время сушки. Именно здесь сетчатая лента сушилки для шпона оказывается незаменимой. Мелкоячеистая сетчатая лента из нержавеющей стали или дышащая лента с тефлоновым покрытием мягко прижимает шпон к нагреваемой поверхности, предотвращая коробление и позволяя горячему воздуху циркулировать. Некоторые модели высокого класса оснащены резиновыми роликами, которые одновременно разглаживают и сушат лист, обеспечивая идеально гладкий, плоский продукт.
* Контроль влажности: начинайте с относительной влажности около 50%–60%, чтобы избежать образования корки на поверхности, затем постепенно увеличивайте осушение. Внезапное удаление влаги вызывает немедленное коробление.
* Финальный контроль влажности и кондиционирование: целевая влажность 8%–10%. После выхода из сушилки шпон должен медленно остывать до комнатной температуры — ни в коем случае нельзя подвергать его резкому воздействию холодного воздуха. Период кондиционирования продолжительностью 12–24 часа в помещении с контролируемой влажностью выравнивает любой остаточный градиент влажности. Листы следует укладывать в стопки, помещая сверху плоские тяжёлые плиты, чтобы предотвратить деформацию после сушки.
Рекомендуемое сушильное оборудование
Для производственных линий инженерного шпона мы настоятельно рекомендуем два типа специализированных машин:
Сушилка для шпона с сетчатым конвейером — разработана специально для сверхтонких декоративных шпонов. Она оснащена многозонным контролем температуры, частотно-регулируемыми вентиляторами, антиадгезионными поверхностями ленты и автоматическим отслеживанием кромки. Сетчатая лента создаёт ровно достаточное давление, чтобы удерживать шпон плоским, не оставляя отпечатков. Это основная рабочая машина для реконструированных шпонов толщиной 0,2–0,6 мм при непрерывной работе.
Заключение
Лущёный шпон не является «безводным» материалом. Напротив, его высокая начальная влажность, чрезвычайная тонкость и химическая обработка делают сушку одним из наиболее критических этапов всей производственной цепочки. Использование обычной высокотемпературной сушилки только разрушит продукт. Вместо этого следует инвестировать в специализированную сушильную машину для шпона — в частности, в сушилку для шпона с сетчатым конвейером, — которая обеспечивает точный контроль низкой температуры, мягкое распределение воздуха и транспортировку с плоским прижимом.
Для производителей шпона и изготовителей мебельных панелей освоение этого процесса сушки означает более высокий выход продукции, стабильный цвет, превосходное склеивание и, в конечном итоге, премиальный продукт, который позволяет устанавливать более высокие цены на мировом рынке.
Планируете ли вы модернизировать свою линию сушки инженерного шпона или вам нужно индивидуальное решение для конкретной толщины шпона и объёма производства? Наша инженерная команда проектирует и поставляет полные системы сушки, адаптированные к реконструированному шпону, обеспечивая оптимальное качество и энергоэффективность. Свяжитесь с нами сегодня, чтобы обсудить ваши требования и получить подробное коммерческое предложение.