

Влажность шпона: влияние на производство фанеры
В производстве фанеры влажность (MC) шпона, пожалуй, является наиболее чувствительным и критическим технологическим параметром. Отраслевой опыт показывает, что более 70% дефектов качества фанеры — таких как пузырение, расслоение и коробление — можно проследить до неправильного контроля влажности шпона. Независимо от того, являетесь ли вы владельцем фанерного завода, менеджером производства или покупателем, оценивающим качество поставщика, понимание того, как влажность шпона влияет на каждый этап производства, необходимо для снижения затрат и повышения стабильности продукта.
В этом блоге подробно рассматривается многомерное влияние влажности шпона на производство фанеры — от склеивания до энергопотребления — и приводятся практические рекомендации по контролю.
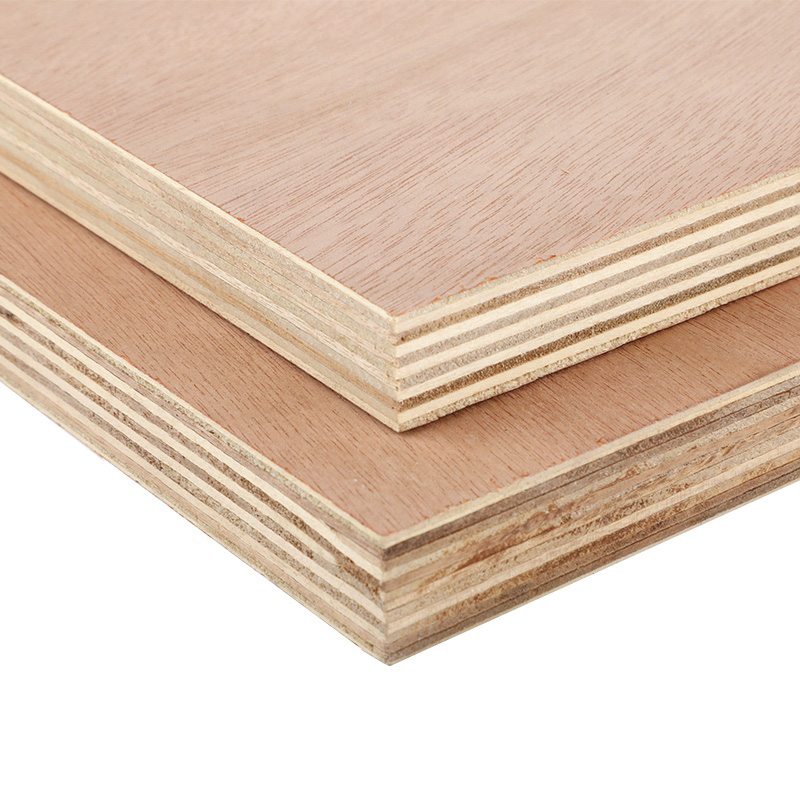
1. Влияние на прочность склеивания и качество клеевого соединения
Отверждение клеев (карбамидоформальдегидных, фенолформальдегидных, MDI и др.) требует определённых температурных условий и условий влажности. Как чрезмерно высокая, так и слишком низкая влажность нарушают этот баланс.
Когда влажность слишком низкая (<6%):
Преждевременное отверждение (предварительное отверждение):При горячем прессовании недостаточная влажность шпона приводит к слишком быстрому застыванию клеевого шва с образованием сухой, слабой плёнки. Прочность склеивания резко падает.
Чрезмерное проникновение клея:Сухой шпон действует как губка, впитывая клей глубоко в древесину и оставляя «обеднённый клеем» поверхностный слой. Это приводит к плохой адгезии или даже к незаклеенным стыкам.
Уплотнение поверхности:Пересушенный шпон имеет затвердевший лигнин на поверхности, что снижает механическое сцепление с клеем.
Когда влажность слишком высокая (>14%):
Пузырение и расслоение:Большие количества свободной воды превращаются в пар при 100°C+ во время прессования. Если пар не может выйти, он накапливается у слабых клеевых швов, вызывая внутреннее разделение и поверхностные пузыри — часто фатальные дефекты.
Разбавление клея:Избыток воды разбавляет клей, снижая прочность соединения и иногда вызывая «меление» (неполное отверждение).
Увеличенное время прессования:Большая влажность означает, что для испарения требуется больше тепла, прежде чем температура достигнет точки отверждения клея (120–140°C), что снижает производительность.
Идеальные диапазоны влажности:
Лицевой/задний шпон: 8%–10% (немного ниже для отделки поверхности и прочного склеивания)
Шпон сердцевины: 10%–12% (немного выше для обеспечения пара, способствующего растеканию клея)
В пределах одной плиты колебание влажности между слоями должно быть ≤2%, чтобы избежать дисбаланса напряжений.
2. Влияние на горячее прессование и энергопотребление
Влажность напрямую влияет на количество необходимой энергии и продолжительность прессования.
Состояние влажности |
Влияние на горячее прессование |
Энергетические последствия |
|---|---|---|
Слишком высокая |
Перед отверждением клея необходимо испарить большие объёмы свободной воды |
Потребление пара/электроэнергии возрастает на 15%–30%; время цикла увеличивается на 20%–40% |
Слишком низкая |
Быстрый нагрев, но клей преждевременно отверждается; может потребоваться более высокая температура |
Более высокая температура → больше энергозатрат; риск подгорания шпона |
Оптимальная и равномерная |
Влага создаёт лёгкий пар, способствующий растеканию клея, после чего он быстро отверждается |
Самый короткий цикл прессования, наименьшие энергозатраты |
Полезное практическое правило: в разумных пределах каждое снижение влажности шпона на 1% может сократить время горячего прессования примерно на 3%–5%. Однако чрезмерная сушка вынуждает добавлять пар или увеличивать время выдержки, что сводит экономию на нет.
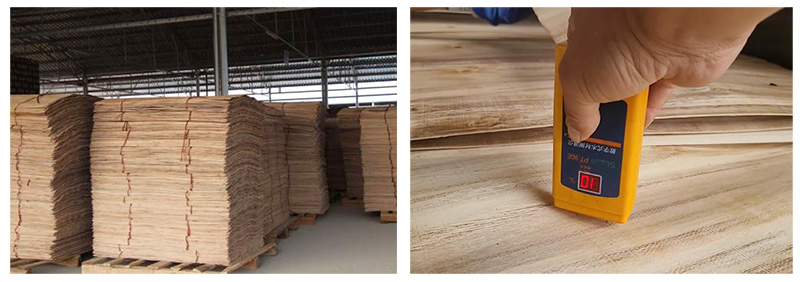
3. Влияние на размерную стабильность и коробление
Неравномерная влажность — скрытый убийца плоскостности фанеры.
Градиент влажности создаёт внутренние напряжения: Если влажность лицевого шпона составляет 6%, а сердцевины — 14%, после прессования влага мигрирует от сердцевины к лицевому слою. При охлаждении сердцевина сжимается сильнее лицевого слоя, вызывая коробление или скручивание.
Деформация после монтажа: Фанера с неравномерной начальной влажностью будет продолжать поглощать или отдавать влагу на объекте заказчика, что приводит к вспучиванию пола, смещению дверок шкафов или выпучиванию опалубки.
Межслойное касательное напряжение:Во время укладки, если соседние шпоны имеют значительно разную влажность (MC), их скорости усадки расходятся после склеивания, что создает сдвиговые усилия, способные вызвать долгосрочное расслоение.
4. Влияние на расход клея и затраты
Экстремальные значения влажности приводят к перерасходу клея:
Слишком сухая древесина:Клей проникает слишком глубоко → необходимо увеличить расход клея на 10%–15% для компенсации.
Слишком влажная древесина:Клей разбавляется → эффективное содержание сухих веществ снижается, что требует большего количества клея или клея более высокой концентрации.
Оптимальная влажность:Клей образует равномерную плёнку с глубиной проникновения всего 0,1–0,3 мм, что минимизирует расход.
Например, на производственной линии, выпускающей 500 листов фанеры в день, снижение средней влажности шпона с 15% до 10% может сэкономить примерно 200–500 долларов в день на затратах на клей (в зависимости от типа клея), а также сократить количество брака, связанного с пузырями.
5. Влияние на обработку шпона и эффективность укладки
Пересушенные шпоны: Становятся хрупкими и легко ломаются при обработке, предварительном прессовании и загрузке. Тонкие шпоны (<0,6 мм) могут быть невозможно обработать без трещин.
Переувлажнённые шпоны:Слишком мягкие и склонные к образованию складок, что затрудняет выравнивание слоёв. Кромки могут быть неровными, что увеличивает отходы при обрезке. Влажный шпон также склонен к слипанию, что замедляет автоматические линии укладки.
Правильно высушенный шпон:Обладает идеальной гибкостью и эластичностью — не ломается и не образует складок — что обеспечивает более быструю и точную укладку и лучшие показатели перед прессованием.
6. Требования к влажности для различных клеев
Различные клеевые системы имеют разные допуски по влажности (MC):
Тип клея |
Оптимальная влажность шпона (MC) |
Причина |
|---|---|---|
Карбамидоформальдегидный (UF) |
8%–12% |
Чувствителен к влаге; высокая влажность вызывает пузыри, низкая влажность вызывает преждевременное отверждение |
Фенолформальдегид (PF) |
10%–14% |
Более медленное отверждение, требуется больше тепла/влаги; высокая водостойкость |
Модифицированный меламином |
8%–11% |
Аналогичен UF, но с лучшей термостойкостью; несколько шире диапазон MC |
MDI (изоцианат) |
5%–10% |
Чрезвычайно чувствителен к воде; влага реагирует с MDI и расходует клей |
Соевый/биоклей |
8%–12% |
Отверждение зависит от испарения воды: при слишком высокой влажности возникает риск плесени, при слишком низкой — ослабевает сцепление |
7. Лучшие практики контроля производства
Для поддержания оптимальной влажности (MC) внедрите следующие меры:
Кондиционирование после сушки: После сушилки выдерживайте шпон в буферной камере 12–24 часа для выравнивания влажности (внутренний разброс <2%).
Онлайн-влагомеры: Установите резистивные или микроволновые датчики перед горячим прессованием. Свяжите данные с управлением скоростью/температурой сушилки для корректировки в реальном времени.
Дифференциальный контроль для внутреннего слоя и лицевого шпона: Допускайте влажность внутреннего шпона на 2%–3% выше, чем лицевого. При прессовании эта небольшая миграция влаги к поверхности фактически улучшает склеивание.
Управление влажностью окружающей среды: Корректируйте настройки сушилки и содержание сухих веществ в клее в соответствии с сезонными изменениями влажности в цехе.
Правильное штабелирование:Накрывайте штабели шпона, чтобы предотвратить повторное поглощение влаги или неравномерную воздушную сушку перед склеиванием.
Заключение
Влажность шпона — это «главный выключатель» производства фанеры. При хорошем контроле вы получаете прочное склеивание, низкое энергопотребление, минимальное коробление и снижение затрат на клей. Если же игнорировать этот параметр, вы столкнётесь с пузырями, расслоением, браком и напрасным расходом ресурсов. Для фанерных заводов, стремящихся конкурировать на мировом рынке, инвестиции в точное измерение влажности и стабильные процессы сушки — не опция, а фундаментальная необходимость.
Хотите модернизировать линию сушки шпона или добавить онлайн-контроль влажности на вашем фанерном производстве? Наша команда предлагает индивидуальные решения для сушки шпона хвойных и лиственных пород, помогая вам каждый раз достигать оптимальной влажности. Свяжитесь с нами сегодня, чтобы обсудить ваши производственные потребности и получить подробное предложение.