

Правильные зоны нагрева превосходят максимальный нагрев
Многие владельцы фанерных заводов до сих пор считают, что сушильная машина для шпона должна просто работать на максимально возможной температуре. На самом деле вопрос «насколько горячо должно быть внутри» — неправильный. Правильный вопрос: какая температура должна быть в каждой зоне для данной породы древесины, данной толщины и данной целевой влажности? Сушилка для шпона — это не печь. Это система с контролируемым теплом и влажностью, а температура без зонирования — это просто потраченное топливо и растрескавшиеся кромки.
Для большинства шпонов с фанерным ядром путь начинается на входе. Сырой шпон, сходящий со станка, часто имеет влажность 60–100%, а иногда и больше в сезон дождей. Если такой лист сразу попадает в зону с температурой 150–180°C, поверхностные волокна мгновенно пересыхают, тогда как внутри он всё ещё пропитан влагой. Кромки — открытые с двух сторон — сохнут быстрее всего, первыми дают усадку и растрескиваются. Именно поэтому каждая хорошо спроектированная линия Shine использует зону предварительного нагрева или кондиционирования при 80–100°C. Цель здесь не в том, чтобы агрессивно удалить связанную воду, а в том, чтобы разбудить градиент влажности: дать поверхностной воде переместиться наружу, позволить листу расслабиться и подготовить его к основной зоне сушки.
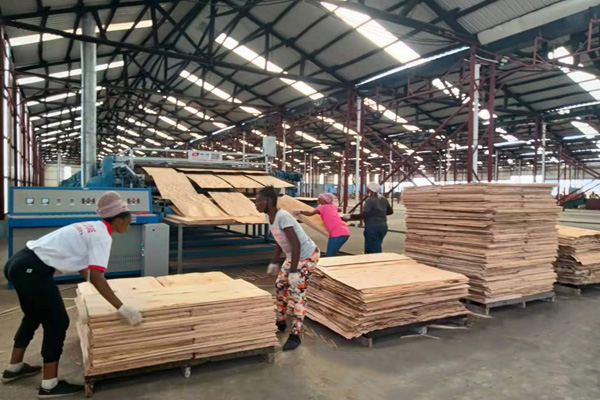
Основная зона сушки — это участок, где из листа удаляется большая часть свободной и связанной воды. Для древесины средней твёрдости, такой как тополь, гевея, фальката и лауан, практический диапазон основной зоны составляет 120°C–155°C. Древесина гевеи, содержащая больше камеди и крахмала, хорошо переносит температуру около 140°C–155°C, но страдает, если её слишком долго подвергать значительно более высоким температурам. Сосна и другие смолистые хвойные породы предпочитают более мягкий режим: предварительный нагрев при 80°C–90°C, основная зона 120°C–130°C, поскольку агрессивный нагрев вытесняет смолу на поверхность и загрязняет ролики и ленты. Твёрдые лиственные породы, такие как берёза, бук и дуб, медленно отдают влагу и требуют более длительного времени пребывания, а не более высокой пиковой температуры; их основная зона часто составляет 130°C–150°C, при этом скорость линии снижают, а не максимизируют нагрев.
Тонкие декоративные шпоны — это совсем другая история. Лист толщиной 0,3–1,5 мм или инженерный окрашенный шпон не выдерживает грубого обращения роликовой сушилки. В сушильной машине для шпона с сетчатым конвейером температура на входе может составлять 70–90 °C, а в основной зоне — 90–130 °C. При более высокой температуре краситель смещается, текстура закрывается, лист коробится или появляются микротрещины, которые обнаруживаются только после склеивания. Высококачественный лицевой материал сушат, а не «варят». Именно поэтому линии с сетчатым конвейером Shine делают акцент на низкой температуре на входе, двустороннем потоке воздуха и отдельной секции охлаждения, а не на едином режиме «высушить мощным обдувом».
Затем наступает этап, который многие заводы игнорируют: зона выхода и охлаждения. Лист, покидающий последнюю зону нагрева, всё ещё может иметь температуру 80–120 °C. Если его сразу уложить в стопу, запертый пар создаёт давление между листами, через час на складе края раскрываются, а сосна может даже самовоспламениться. Поэтому правильная сушилка для древесного шпона не заканчивается на «горячем». Она заканчивается зоной охлаждения — естественного или принудительного — которая снижает температуру листа ниже 40 °C перед укладкой в стопу. В термическом отношении последняя зона намеренно снижается до 90–110 °C или ниже, после чего начинается охлаждение. Сушка завершается мягко; она никогда не должна заканчиваться горячей пачкой, завёрнутой в плёнку.
Роликовые сушилки и сушилки с сетчатым конвейером также говорят на разных температурных языках. Роликовые сушилки Shine для сушки шпона сердцевины и подложки обычно рассчитаны на температуру воздуха в камере около 140°C–200°C, потому что толстый шпон сердцевины и подложки может поглощать такую энергию, и потому что механический контакт роликов помогает сохранять лист плоским. Но «регулировка 140°C–200°C» не означает «работать при 200°C весь день». Это означает, что машина рассчитана на выдерживание такого диапазона; оператор всё равно должен использовать кривую: низкая температура на входе, сильный нагрев в середине, более мягкая отделка в конце. Сушилки с сетчатым конвейером для лицевого шпона, напротив, работают в мире 80°C–140°C. Поместите лицевой шпон из ореха толщиной 0,5 мм в роликовую сушилку при 180°C, и вы получите покоробленный, обесцвеченный брак. Поместите сердцевину из каучукового дерева толщиной 3 мм в сушилку с сетчатым конвейером при 90°C, и вы получите влажную, медленную, убыточную линию.
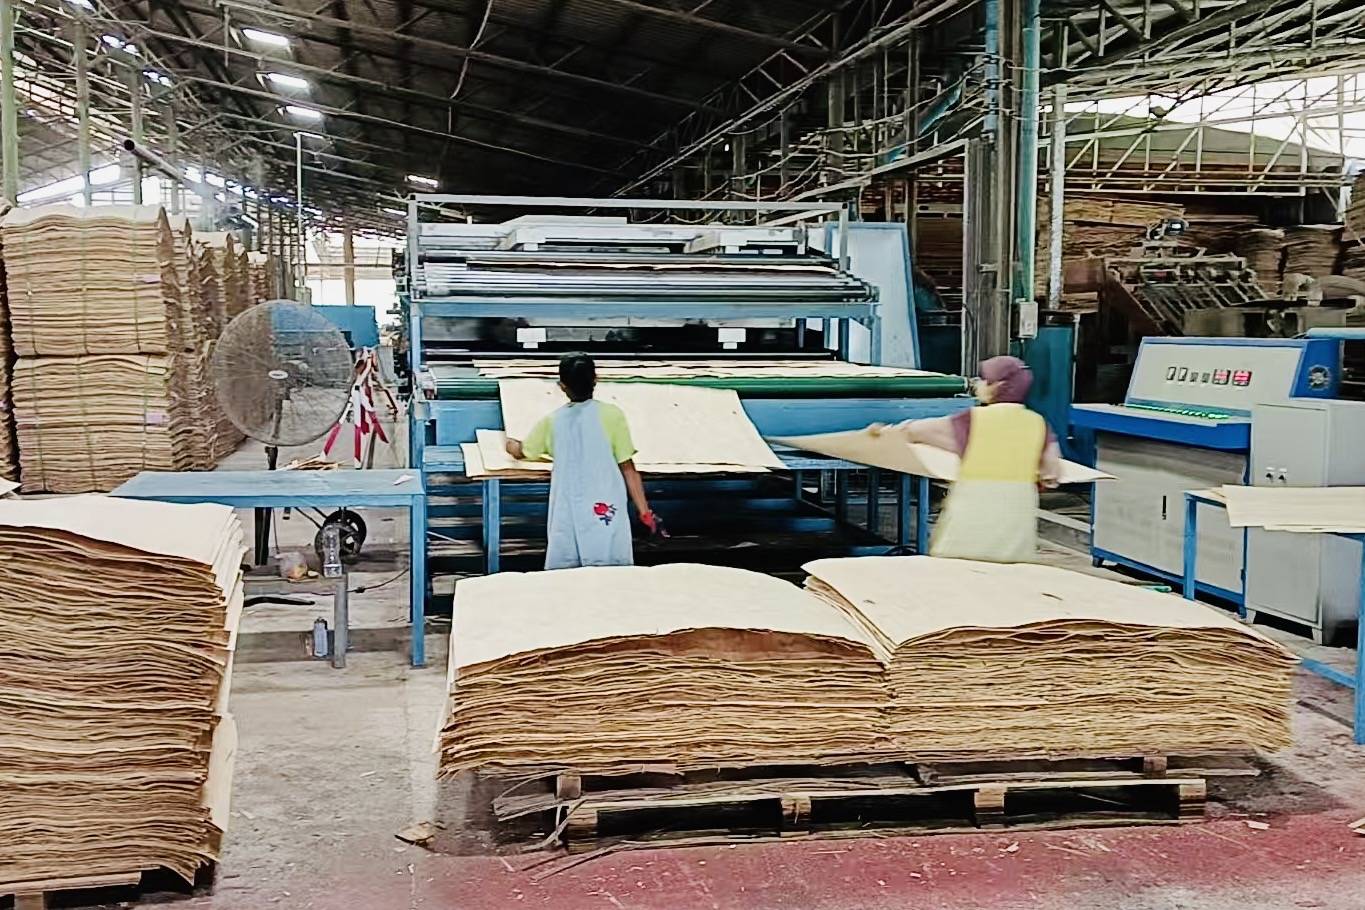
Рецепты, зависящие от породы древесины, важнее, чем табличка. Фальката и лауан: на входе 80°C–90°C, основная 125°C–135°C, охлаждение ниже 40°C. Тополь: на входе 80°C–90°C, основная 120°C–130°C, защита от быстрого нагрева во избежание коробления. Каучуковое дерево: на входе 90°C–100°C, основная 140°C–155°C, хорошее охлаждение во избежание плесени. Сосна: на входе 80°C–90°C, основная 120°C–130°C, более медленная скорость, сильная вытяжка. Берёза/бук: на входе 90°C–100°C, основная 130°C–145°C, более длительное время. Инженерный шпон: на входе 70°C–80°C, основная 90°C–110°C, специальное охлаждение. Это не «китайские настройки» и не «европейские настройки» — это настройки, определяемые физикой древесины.
Коммерческая причина проста. Целевая конечная влажность шпона для фанеры обычно составляет 8–12% для лицевого и оборотного слоёв, иногда 10–14% для внутреннего слоя в зависимости от клеевого шва и климата. Если сушилка работает слишком горячо, лист достигает 5% в середине и 14% по краям — один и тот же лист, два мира влажности. Горячий пресс затем превращает этот лист в пузыри, обеднённые клеевые швы или расслоение. Если сушилка правильно зонирована, тот же лист выходит с влажностью 8–12% по всей ширине, чисто склеивается и повышается с BB/CC до AB или AA. На линии производительностью 60 м³/сутки перевод двух-трёх процентов продукции из внутреннего сорта в лицевой сорт многократно окупает систему контроля температуры.
Сушильные машины для шпона Shine построены именно по этой логике. Каждая секция нагрева имеет собственный теплообменник и циркуляционный вентилятор, поэтому горячий воздух не просто «продувается», а распределяется, рециркулируется и балансируется. Осевые вентиляторы мощностью 5,5 кВт перемещают большие объёмы воздуха при низком сопротивлении, вытяжные вентиляторы удаляют влажный воздух, не выбрасывая всё тепло, а опциональный блок рекуперации тепла предварительно нагревает поступающий воздух отходящим выхлопом — обычно это снижает энергопотребление на двузначные проценты. Точность контроля температуры на роликовых линиях Shine составляет около ±5°C, а ПЛК может хранить рецепты: одна кнопка для тополя-ядра, одна для каучукового дерева-подложки, одна для берёзовой лицевой поверхности, одна для инженерного шпона. Машина не угадывает; оператор выбирает древесину, и кривая следует за ней.
Хорошее правило для любого покупателя: не спрашивайте «какая максимальная температура?». Спросите «каков профиль зон для моей древесины?». Если поставщик отвечает «200 градусов, очень мощно», уходите. Если они отвечают «на входе 80–100, основная зона в зависимости от породы, на выходе охлаждение ниже 40, конечная влажность 8–12», они понимают шпон. Сушильная машина для шпона является активом только тогда, когда температура — это инструмент, а не угроза.
В конечном счёте, внутренняя часть сушилки для древесного шпона должна выглядеть меньше как печь для пиццы и больше как климатическая диаграмма. Низкая у двери, устойчивая в середине, мягкая на выходе, холодная у штабеля. Настройте эти зоны правильно, и вы сэкономите топливо, сократите трещины по кромкам, стабилизируете влажность и превратите больше листов в продаваемый лицевой шпон. Настройте их неправильно, и вы просто сжигаете деньги на обоих концах — слишком много тепла на входе, слишком много отходов на выходе.
Послание Shine Machinery каждой фабрике по производству фанеры и шпона предельно ясно: прекратите сушку при максимальной температуре, начните сушку с правильным профилем зон. Прогревайте мягко, сушите уверенно, завершайте плавно, охлаждайте полностью. Именно так машина для сушки шпона заслуживает своё место на производстве — и именно так сушилка для древесного шпона превращает влажные лущёные листы в плоский, однородный, готовый к склеиванию шпон, смену за сменой, сезон за сезоном.