

Усадка шпона после сушки: чего ожидать
В промышленности по производству фанеры и шпона один из самых частых вопросов, который задают как начинающие, так и опытные операторы: «Насколько уменьшится мой шпон после прохождения через сушилку?» Это не пустяковая проблема. Усадка напрямую влияет на настройки толщины лущения, припуски на обрезку, расход клея и конечные размеры продукта. Неправильная оценка усадки может привести к дорогостоящим перерасходам, чрезмерным отходам или плитам, не соответствующим спецификациям.
В Shine Machinery мы проектируем и производим вертикальные сушилки для шпона (типа с переворачивающимися пластинами), которые помогают точно контролировать процесс сушки. Но даже лучшая сушилка не может изменить фундаментальные свойства древесины. Понимание усадки шпона необходимо каждому, кто занимается производством фанеры. В этой статье объясняется наука, реальные цифры и то, как использовать эти знания для повышения выхода продукции и качества.
1. Наука: древесина усыхает по-разному в каждом направлении
Древесина начинает уменьшаться только тогда, когда её влажность опускается ниже точки насыщения волокон (ТНВ), которая обычно составляет около 30%. Выше этой точки вода заполняет полости клеток, но не влияет на изменение размеров. Ниже ТНВ связанная в клеточных стенках вода испаряется, вызывая усадку древесины.
Крайне важно, что усадка неоднородна. Она резко различается по направлениям:
Продольное (вдоль волокон): Всего 0,1%–0,2%. Для всех практических целей длина листа шпона после сушки остаётся неизменной.
Радиальное (перпендикулярно годичным кольцам): Около 3%–6%. Это умеренно влияет на ширину.
Тангенциальное (параллельно годичным кольцам): Наибольшее — 6%–12%. Именно поэтому шпон часто коробится, выгибается или растрескивается по ширине.
Поскольку лущёный шпон по сути представляет собой непрерывный тангенциальный лист, наиболее заметная усадка происходит в направлении ширины. Длина остаётся почти неизменной, поэтому на линиях сборки фанеры редко беспокоятся о variation длины.
2. Реальные показатели усадки сушёного шпона
Когда мы говорим об «усадке» в производственных условиях, обычно мы имеем в виду два показателя: линейная (площадная) усадка и усадка по толщине.
Основываясь на отраслевых данных и собственных заводских испытаниях, вот чего можно ожидать при сушке шпона с высокой начальной влажности (80%–120%) до конечной целевой влажности 8%–12%:
Общая линейная усадка (площадь проекции ширины × длины): Как правило, 4%–8%, причём для большинства пород значения находятся в диапазоне 5%–7% диапазон.
Усадка по толщине: Часто более выражена, чем усадка по площади, обычно 4%–10%. Это обусловлено сочетанием потери влаги и «пружинения» волокон, сжатых при лущении.
Чтобы дать вам более ясное представление, вот краткая справочная таблица для распространённых пород фанеры:
Порода |
Радиальная усадка |
Тангенциальная усадка |
Примечания |
|---|---|---|---|
Тополь |
3%–5% |
6%–8% |
Умеренная усадка; легко высушивается |
Эвкалипт (плантация) |
5%–8% |
10%–12% |
Высокая усадка; требуется низкотемпературная сушка |
Сосна / Лиственница |
Немного выше |
Выше |
Смолистый; липкий; более изменчивый |
3. Почему показатели усушки различаются между партиями
Даже в пределах одного вида вы можете наблюдать разные результаты усушки. Здесь играют роль несколько факторов:
Начальная влажность (MC): Свежеокорённый эвкалипт может иметь влажность более 120%, тогда как тополь часто около 100%. Чем влажнее шпон, тем больше общая усушка.
Целевая конечная влажность: Сушка до 6% влажности даст усадку шпона примерно на 1%–2% больше, чем остановка на 12%.
Сжатие при лущении: При ротационной резке прижимная планка сжимает волокна древесины примерно на 10%. Это «запасённое» сжатие высвобождается при сушке, увеличивая измеренную усушку.
Метод сушки:
Горячее прессование (контактная сушка): Большая усадка по толщине, но лучшая плоскостность.
Сетчатая лента / конвективная сушка: Несколько меньшая усадка, но более высокий риск коробления при отсутствии контроля.
Толщина шпона: Более тонкий шпон (0,8–1,5 мм) обычно имеет меньший процент усадки, чем более толстый, но он гораздо более склонен к закручиванию кромок и растрескиванию торцов.
Важное примечание:В учебниках приводятся значения усадки для массива древесины, а не для прессованного шпона. Всегда проверяйте по собственным производственным данным.
4. Производственные советы: как использовать знания об усадке
A. Настройка толщины лущения с учётом припуска
Если целевая толщина сухого шпона составляет 1,0 мм, нельзя просто лущить на 1,0 мм. Необходимо учитывать:
Усадку при сушке (~5%)
Поглощение клеевого шва и увеличение толщины (2%–3%)
Сжатие при горячем прессовании (10%–15%)
На практике добавляйте 8%–12% к целевой толщине сухого шпона. Для конечной толщины 1,0 мм лущите примерно на 1,08–1,12 мм.
B. Припуски на обрезку по ширине и длине
Сокращение ширины на 4–8% означает, что шпон шириной 1270 мм может выйти из сушилки всего 1180–1220 мм. Всегда добавляйте 30–50 мм припуска на обрезку по ширине. Это гарантирует, что после сушки и усадки шпон по-прежнему покрывает сердцевину фанерной панели без зазоров.
C. Особая осторожность с эвкалиптом
Эвкалипт известен высокой усадкой и внутренними напряжениями. Если сушить его по той же высокотемпературной схеме, что и тополь, вы рискуете получить торцевые трещины, внутренние трещины ("соты") и потери при сушке 15%–20%. Решение — низкотемпературная медленная сушка—именно на такой процесс рассчитана наша вертикальная сушилка для шпона Shine Machinery. Поддерживая постоянную температуру 80–100°C и мягкое переворачивание, мы минимизируем напряжения, снижаем растрескивание и удерживаем усадку в предсказуемых пределах.
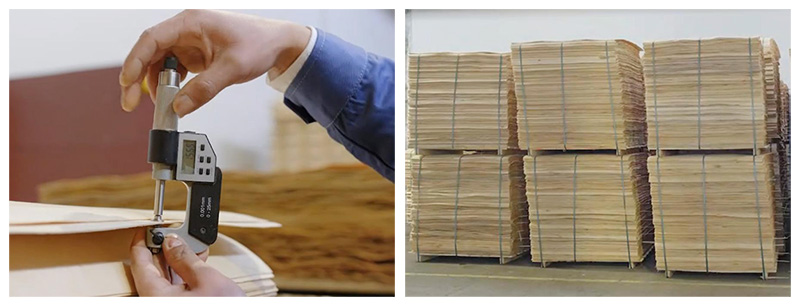
D. Измеряйте, а не угадывайте
Установите простой порядок контроля качества:
Измерьте размеры шпона до сушки (в сыром виде).
Измерьте после сушки (в сухом виде).
Рассчитайте фактический коэффициент усадки для каждой породы и толщины.
Записывайте эти данные и используйте их для настройки параметров лущения.
Со временем вы создадите надежную «базу данных усадки», которая исключит догадки и повысит выход продукции.
5. Как правильное сушильное оборудование имеет значение
Хотя усадка неизбежна, её негативные последствия можно контролировать. Хорошо спроектированная сушилка не просто удаляет воду; она управляет скоростью удаления влаги, чтобы предотвратить накопление напряжений.
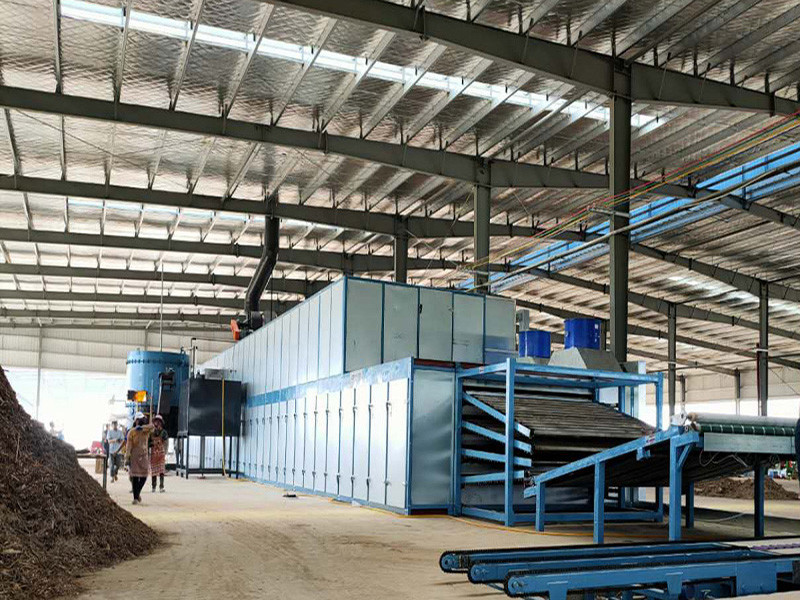
Наши Сушилка для вертикального шпона Shine Machinery (тип с переворачивающими пластинами) включает несколько функций, которые напрямую решают проблемы, связанные с усадкой:
Низкотемпературная медленная сушка (80–100°C): Предотвращает поверхностное закаливание и внутренние напряжения, снижая трещины и коробление.
Равномерное распределение тепла: Передовые радиаторные блоки и интеллектуальный воздушный поток обеспечивают одинаковую скорость сушки каждой части шпона, минимизируя локальную чрезмерную усадку.
Бережное переворачивание: Уникальные переворачивающие пластины на 180° транспортируют шпон с минимальным падением и ударом, избегая механических повреждений, которые могли бы усугубить дефекты, вызванные усадкой.
Управление с помощью ИИ:Опциональные датчики влажности и автоматическая регулировка скорости ПЛК поддерживают конечную влажность в пределах ±1%, поэтому усадка остаётся стабильной от партии к партии.
Стабилизируя процесс сушки, вы не только сокращаете отходы, связанные с усушкой, но и повышаете плоскостность и прочность вашего шпона — что напрямую улучшает качество вашей фанеры.
6. Заключение
Усушка шпона после сушки — сложное, но управляемое явление. В итоге:
Ожидайте 4%–8% общей линейной усушки и 4%–10% усушки по толщине.
Тополь усыхает меньше; эвкалипт усыхает больше.
Всегда добавляйте припуски на лущение и обрезку, исходя из ваших собственных измеренных данных.
Используйте низкотемпературную равномерную сушку, чтобы минимизировать дефекты.
В Shine Machinery мы сочетаем глубокие отраслевые знания с инновационными технологиями сушки, чтобы помочь вам превратить эти задачи в конкурентные преимущества. Независимо от того, перерабатываете ли вы тополь, эвкалипт или смешанные лиственные породы, наши вертикальные сушилки для шпона обеспечивают точность и надежность, необходимые для максимизации выхода продукции и прибыли.
Хотите узнать больше об оптимизации процесса сушки шпона?Свяжитесь с нашей технической командой сегодня, чтобы получить индивидуальную консультацию и узнать, как Shine Machinery поможет вам добиться более ровного и размерно-стабильного шпона с минимальными отходами.