

Почему сосновый шпон сопротивляется сушке
В комбинатах по производству фанеры и шпона не все породы древесины ведут себя одинаково, попадая в сушилку. Операторы, которые работали с тополем, гевеей или фалькатой, а затем переходят на сосну, быстро усваивают суровый урок: машина не сломалась; древесина просто даёт отпор. Сосновый шпон — один из самых сложных для сушки в промышленных масштабах видов хвойной древесины, и причины заложены в химическом составе, плотности и структуре древесины задолго до того, как она попадает на лущильный станок.
Современныйсушилка для шпона предназначена для эффективного удаления свободной и связанной воды. Но сосна не ведёт себя так же сговорчиво, как другие породы. Как только температура внутри камеры повышается, смола размягчается, волокна смещаются неравномерно, и лист начинает искать способ покоробиться, треснуть или изменить цвет. Понимание того, почему это происходит, — первый шаг к построению кривой сушки, которая действительно работает.
Первая и самая известная проблема — это смола. Сосна — это смолистая хвойная порода. Её смоляные ходы содержат значительное количество живицы, и когда шпон попадает в горячую зону с температурой выше примерно 120 °C, эта смола не испаряется вежливо — она размягчается, просачивается и поднимается на поверхность. На роликовой линии горячая смола прилипает к роликам. На линии с сетчатым конвейером она покрывает ленту и забивает зазоры для прохода воздуха. Как только смола попадает на оборудование, каждый проходящий лист подхватывает немного загрязнения. В результате на поверхности шпона образуется липкая плёнка, которая препятствует склеиванию при сборке и отталкивает краску при отделке. Хуже того, пары смолы уносятся с вытяжным воздухом и конденсируются на поверхностях теплообменника и стенках воздуховодов. За несколько недель теплообменник теряет эффективность, статическое давление растёт, и вся Сушильная машина для облицовочных материалов начинает бороться сама с собой. Некоторые заводы, использующие высокотемпературные роликовые сушилки, ведут зоны до 140–180 °C для более твёрдых пород, но сосну нельзя так загонять, не расплачиваясь за это смоляной грязью.
Вторая проблема — структурная. Сосна имеет низкую и несколько переменную плотность, обычно в диапазоне 0,35–0,50 г/см³ в зависимости от породы и условий произрастания. Это звучит как преимущество — лёгкая древесина должна быстро сохнуть, — но на практике происходит обратное. Шпон низкой плотности имеет слабую связь между волокнами, поэтому, когда одна сторона сохнет быстрее другой, лист скручивается. Сосновый шпон толщиной 2,5 мм, сходящий со станка с высокой влажностью, свернётся в трубку, если верхняя сторона получит горячий воздух раньше, чем нижняя будет готова. Более тонкие листы, скажем, 1,6–2,5 мм, ещё более хрупкие. Они морщатся при высокой скорости воздуха, рвутся по краям и увеличивают каждый мелкий дефект, который более твёрдая древесина просто проигнорировала бы.
В-третьих, сосна создаёт градиент влажности, который не желает выравниваться. Заболонь открытая и проницаемая; ядровая древесина насыщена экстрактивными веществами — смоляными кислотами, танинами, жирными кислотами, — которые частично блокируют именно те каналы, по которым вода должна уходить. Поэтому поверхность листа быстро отдаёт свою воду, опускается до 6–7% и затвердевает, образуя корку. Тем временем внутри всё ещё держится 30% или больше. Усильте нагрев — и вы не исправите градиент, а запечёте корку. Лист выглядит сухим, поверхность при проверке сухая, а затем через два дня на складе его коробит, крутит или появляются внутренние трещины, которых не заметил ни один контролёр на выходе. Такое поведение, «поверхностная закалка», — самая распространённая причина, по которой сосновый шпон получает более низкий сорт после выхода из сушилки.
В-четвёртых, сосна чувствительна к цвету так, что это раздражает менеджеров по качеству. Такие породы, как сосна радиата, сосна Эллиотта и сосна ладанная, содержат пигменты и смоляные кислоты, которые окисляются под воздействием тепла. Если вести процесс в сушильной камере при 140 градусах Цельсия, как для гевеи, светлая кремовая лицевая поверхность становится жёлтой, затем коричневатой, затем пятнистой. Для заводов, поставляющих фанеру с чистой лицевой поверхностью, клеёный шпонированный брус или что-либо, предназначенное для европейского и североамериканского декоративного рынка, это изменение цвета — не косметическая придирка, а основание для отказа. Сосна требует узкого окна: мягкий предварительный нагрев, умеренная температура основной зоны и мягкое завершение. Всё, что горячее примерно 130 градусов Цельсия при длительном воздействии, начинает снижать сорт.
В-пятых, тонкий сосновый шпон усиливает каждую ошибку в воздушном потоке и обращении. При 0,100–0,175 дюйма (2,54–4,45 мм) лист почти не имеет тепловой массы. Локальная горячая точка, которую 5-миллиметровая сердцевина из древесины гевеи поглотила бы без проблем, за секунды прожжёт сосновую поверхность. Скорость вентилятора, завышенная на 10 %, поднимет переднюю кромку и загнёт её. Зазор между валиками, настроенный на смешанную лиственную древесину, вызовет дребезжание на мягкой сосновой поверхности и оставит следы от валиков, которые плохо шлифуются. Ничто из этого не является «отказом оборудования»; всё это признаки того, что система сушки была настроена на древесину, которой сосна не является.
Практический ответ — не покупать более мощную горелку. Нужно изменить кривую. Для соснового шпона зона предварительного нагрева должна поддерживаться на низком уровне — около 80–90 °C — с достаточной влажностью, чтобы поверхность не теряла влагу слишком быстро, пока не прогреется сердцевина. Основную зону сушки следует поддерживать в диапазоне 120–130 °C, а не в диапазоне 140–160 °C, используемом для тополя или гевеи. Скорость линии снижается по сравнению с режимами для лиственных пород, чтобы градиент влажности успевал выравниваться, а не закрепляться. Зона отделки опускается до 90–110 °C, а настоящая секция охлаждения снижает температуру листа ниже 40 °C перед укладкой в стопку, чтобы задержавшийся пар не пропаривал пакет после выхода из машины.
Выбор конвейера так же важен, как и температура. Роликовые сушилки распространены для внутреннего шпона, но при сушке сосны на роликах накапливается смола, и они оставляют следы на листе, если поверхности не обрабатывать и не очищать по строгому графику. Линии с сетчатой лентой часто оказываются лучшим выбором для тонкого лицевого шпона из сосны: лента поддерживает лист ровным, двусторонний поток воздуха заставляет обе стороны двигаться вместе, и нет жёсткого контакта с роликами, который мог бы повредить мягкие волокна. В любом случае, сушилка для шпона нужны теплообменники с изоляцией по зонам, независимые циркуляционные вентиляторы для каждой зоны и рецепт ПЛК, который фиксирует кривую сушки сосны, чтобы следующая смена не могла «немного прибавить» и сорвать весь график.
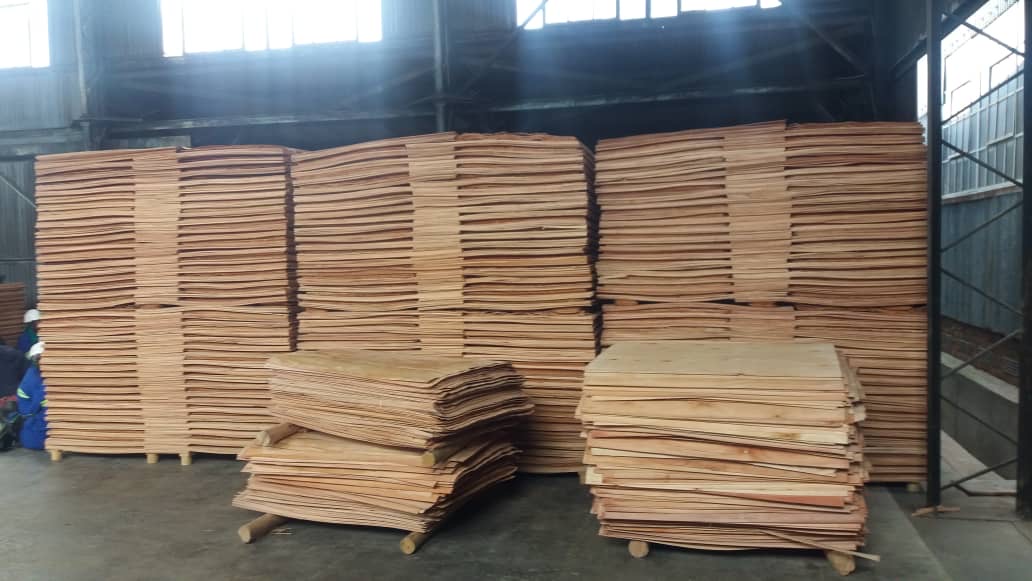
Проектирование вытяжной системы заслуживает особого внимания при сушке сосны. Поскольку смола выходит вместе с влажным воздухом, вытяжная система должна отводить пар, не выбрасывая всю явную теплоту. Хорошо сбалансированная Сушильная машина для облицовочных материалов рециркулирует 80–90 % воздуха зоны, удаляет только насыщенную влагой фракцию и направляет этот отводимый поток через контур рекуперации тепла, чтобы поступающий подпиточный воздух предварительно нагревался. Особенно на сосне эта рекуперированная теплота окупается дважды: один раз за счёт экономии топлива, другой — за счёт уменьшения накопления смолы, потому что воздуховоды не испытывают таких резких колебаний между горячим и холодным. Лесопильные предприятия, которые пренебрегают рекуперацией тепла на линиях переработки сосны, обычно жалеют об этом уже в течение сезона, когда загрязнение теплообменника требует еженедельных остановок.
Дисциплина технического обслуживания — это та часть, о которой никто не пишет в брошюре. Линиям переработки сосны нужен ритм очистки. Ролики или ремни очищают скребком по графику — часто раз в одну-две недели в зависимости от производительности и смолистой нагрузки. Воздуховоды открывают и удаляют плёнку конденсата, пока она не полимеризовалась в покрытие, похожее на лак. Лопасти вентиляторов проверяют, потому что неравномерное налипание смолы нарушает вращение и создаёт неравномерный воздушный поток, который ни один контроллер не может полностью скомпенсировать. А сушилка для шпона Переработка сосны — это не актив, который можно «настроить и забыть»; это система, которая вознаграждает завод, относящийся к смоле как к загрязнителю, которым она и является.
Коммерческая сторона — это то, где сушка сосны наконец обретает смысл. Да, скорость линии падает по сравнению с тополем. Да, трудозатраты на очистку растут. Да, температурное окно уже. Но сосна дешева, распространена и пользуется высоким спросом в строительной фанере, сортах для упаковки и ламинированных изделиях. Заводы, добивающиеся успеха с сосной, — это не те, кто гонится за самой современной машиной, а те, кто удерживает конечную влажность на уровне 8–12%, сохраняет низкий уровень отбраковки из-за краевых трещин и коробления и поставляет лист, которому линия склеивания может доверять. Когда завод Сушильная машина для облицовочных материалов удерживает этот диапазон смена за сменой, небольшая потеря производительности несущественна по сравнению с приростом выхода товарного лицевого сорта.
Опыт компании Шайн Машинери с лесопильными предприятиями Юго-Восточной Азии и заводами, работающими на экспорт, указывает в одном направлении. Режимы сушки сосны хранятся как отдельный рецепт: низкая температура на входе, сдержанная основная зона, мягкий выход, настоящее охлаждение и план очистки, вписанный в стандартную рабочую процедуру, а не оставленный на волю случая. Там, где четырёхъярусная сушилка работает со смешанными породами, проход сосны получает собственную карту зон и собственную скорость линии, чтобы машину не просили сушить берёзу и сосну по одной и той же кривой. Цель не в том, чтобы заставить сосну вести себя как лиственная древесина. Цель — дать сосне сохнуть так, как она на самом деле хочет: достаточно медленно, чтобы смола выпотевала, а не вскипала; достаточно равномерно, чтобы доска оставалась ровной; достаточно прохладно, чтобы цвет сохранился.
Операторы, впервые имеющие дело с сосной, совершают предсказуемую ошибку: они видят сырой лист влажностью 60–100 % и предполагают, что сушилка «недостаточно агрессивна». Поэтому они открывают горелку, прибавляют обороты вентиляторов и смотрят, как на выходе скапливаются на вид сухие листы. День спустя контролёр качества держит в руках листы, которые показывают 5 % при измерении поверхностным датчиком и 14 % при испытании на излом. Это не проблема сушилки. Это сосна напоминает заводу, кто здесь главный. Решение редко заключается в увеличении количества тепла. Обычно это меньше тепла, больше времени, лучший баланс воздушного потока и процедура очистки от смолы, которую действительно выполняют.
Ничто из этого не означает, что сосну нельзя сушить в больших объёмах. Можно, безусловно. Заводы в Гуанси, Фуцзяни, Вьетнаме и на юге США эксплуатируют линии по производству соснового шпона с серьёзным тоннажем. Прибыльными остаются те, кто перестал относиться к сосне как к хвойному аналогу тополя и начал относиться к ней как к смолистому, низкоплотному, неустойчивому по цвету материалу, которым она на самом деле является. Они бережно предварительно нагревают. Они сушат уверенно, но не яростно. Они полностью охлаждают. Они неустанно очищают. И они позволяют влагомеру — а не температурному датчику — указывать им, когда лист готов.
Поэтому в следующий раз, когда кто-то спросит, почему сосновый шпон «трудно сушить», честный ответ не в том, что оборудование неподходящее. Дело в том, что сосна приходит со смолой в каналах, слабостью в волокнах, пигментом в клеточных стенках и градиентом влажности, который не терпит спешки. Компетентный сушилка для шпонаНе преодолевает эти свойства грубой силой. Она работает с ними — зона за зоной, градус за градусом — пока влажный, свилеватый, сильно смолистый лист не выйдет плоским, однородным, готовым к склеиванию и нужного цвета. Вот и вся работа. Всё остальное — это просто содержать ролики в чистоте и поддерживать работу самописца.
В конечном итоге сосна учит завод дисциплине. Она наказывает за упрощения и вознаграждает терпение. Если вести её в горячем и ленивом режиме, вы утонете в браке, смоляных отложениях и рекламациях по пересортировке. Если вести её по настоящей кривой — низкий предварительный нагрев, основная зона 120–130 °C, мягкий финиш, охлаждение ниже 40 °C, контролируемая вытяжка, чистка по графику — сосна становится тем, чем всегда могла быть: дешёвым, распространённым, вполне пригодным шпоном, который чисто сохнет и стабильно продаётся. Машина умна ровно настолько, насколько умна кривая, которую вы ей задаёте. Для сосны кривая — это всё.