

Прессовый или роликовый сушилка для шпона
Выбор правильной сушилки для шпона никогда не сводится только к цене. Для фанерных и шпоночных заводов настоящий вопрос в том, соответствует ли сушильная линия ритму производства, толщине шпона и планировке фабрики. Две машины могут обе называться «сушилка для древесного шпона», но работать совершенно по-разному. Многослойная прессовая сушилка и роликовая сушилка для шпона представляют две разные философии: пакетное прессование против непрерывной конвекции. Понимание этой разницы помогает владельцам избежать дорогостоящих ошибок при выборе.
Как работает каждая машина
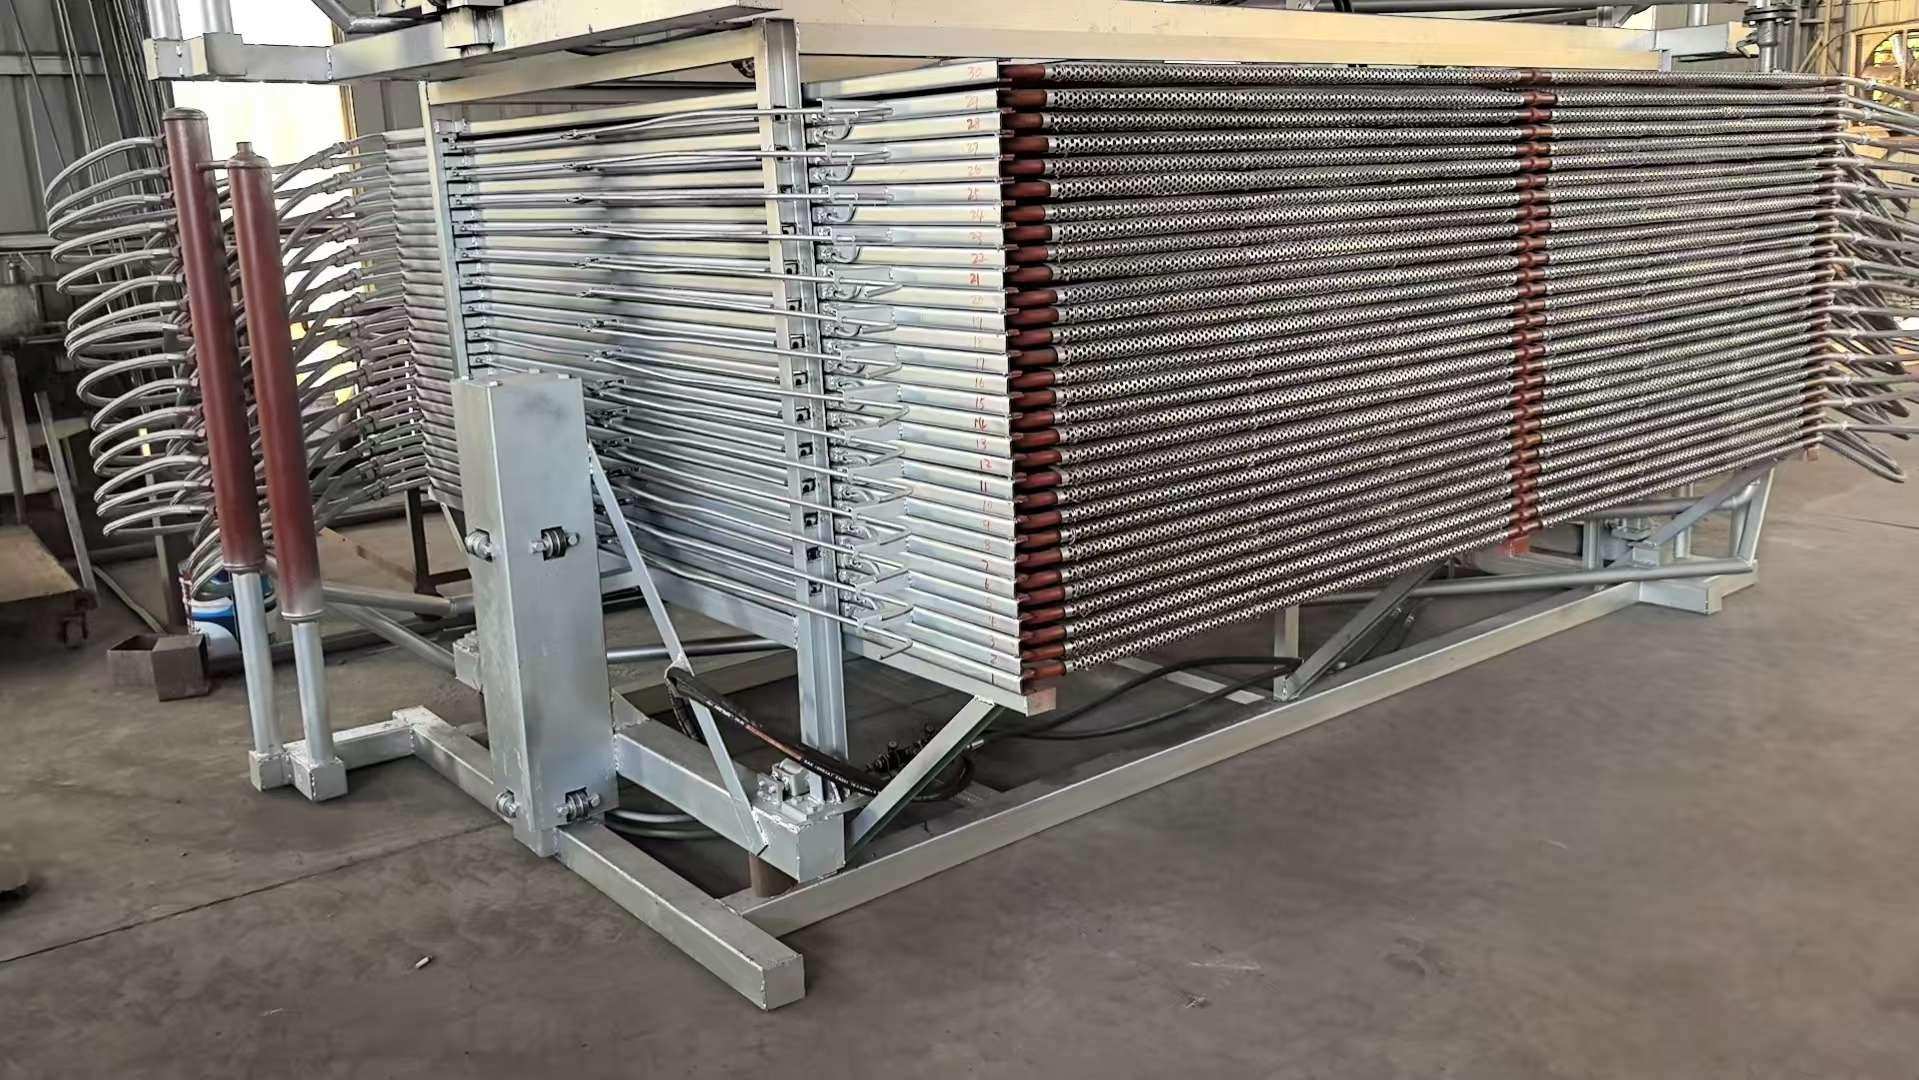
Прессовый сушильный аппарат для шпона, иногда называемый многоярусной плиточной сушилкой, работает периодически. Свежелущёный шпон укладывается слой за слоем между нагреваемыми плитами. Гидравлическое давление смыкает пресс, а горячие плиты — обычно нагреваемые паром или термомаслом — передают тепло непосредственно в древесину. Влага удаляется посредством цикла «дыхания» — сброса давления и повторного прижима. Каждая партия занимает примерно от 30 до 60 минут. Машина не работает непрерывно; она загружается, прессует, «дышит», слегка охлаждается и разгружается.
Роликовая сушилка для шпона работает по совершенно иному принципу. Шпон подаётся с одного конца и зажимается между верхними и нижними приводными роликами. Лист непрерывно движется через несколько температурных зон. Горячий воздух подаётся сверху вниз и снизу вверх, проникая в шпон с обеих сторон. Сами ролики часто нагреваются или, по крайней мере, передают часть тепловой энергии. Весь процесс непрерывен: шпон подаётся с одного конца, сухие листы собираются с другого, а скорость линии регулируется через частотно-регулируемый привод для достижения целевой влажности.
Ритм производства: периодический или непрерывный
Самое очевидное различие заключается в том, как эти две машины работают со временем.
Прессовые сушилки работают циклично. Типичная 30-этажная машина, такая как Shine DH-30-2.6, загружает до 480 листов за партию. При примерно 45 минутах на партию суточная производительность достигает около 10–15 кубических метров на агрегат. Два оператора могут одновременно обслуживать три-четыре таких агрегата. Это делает прессовые сушилки подходящими для заводов, которые закупают сырой шпон на стороне и нуждаются в его повторной сушке, или для производств, где объём не оправдывает длинную непрерывную линию.
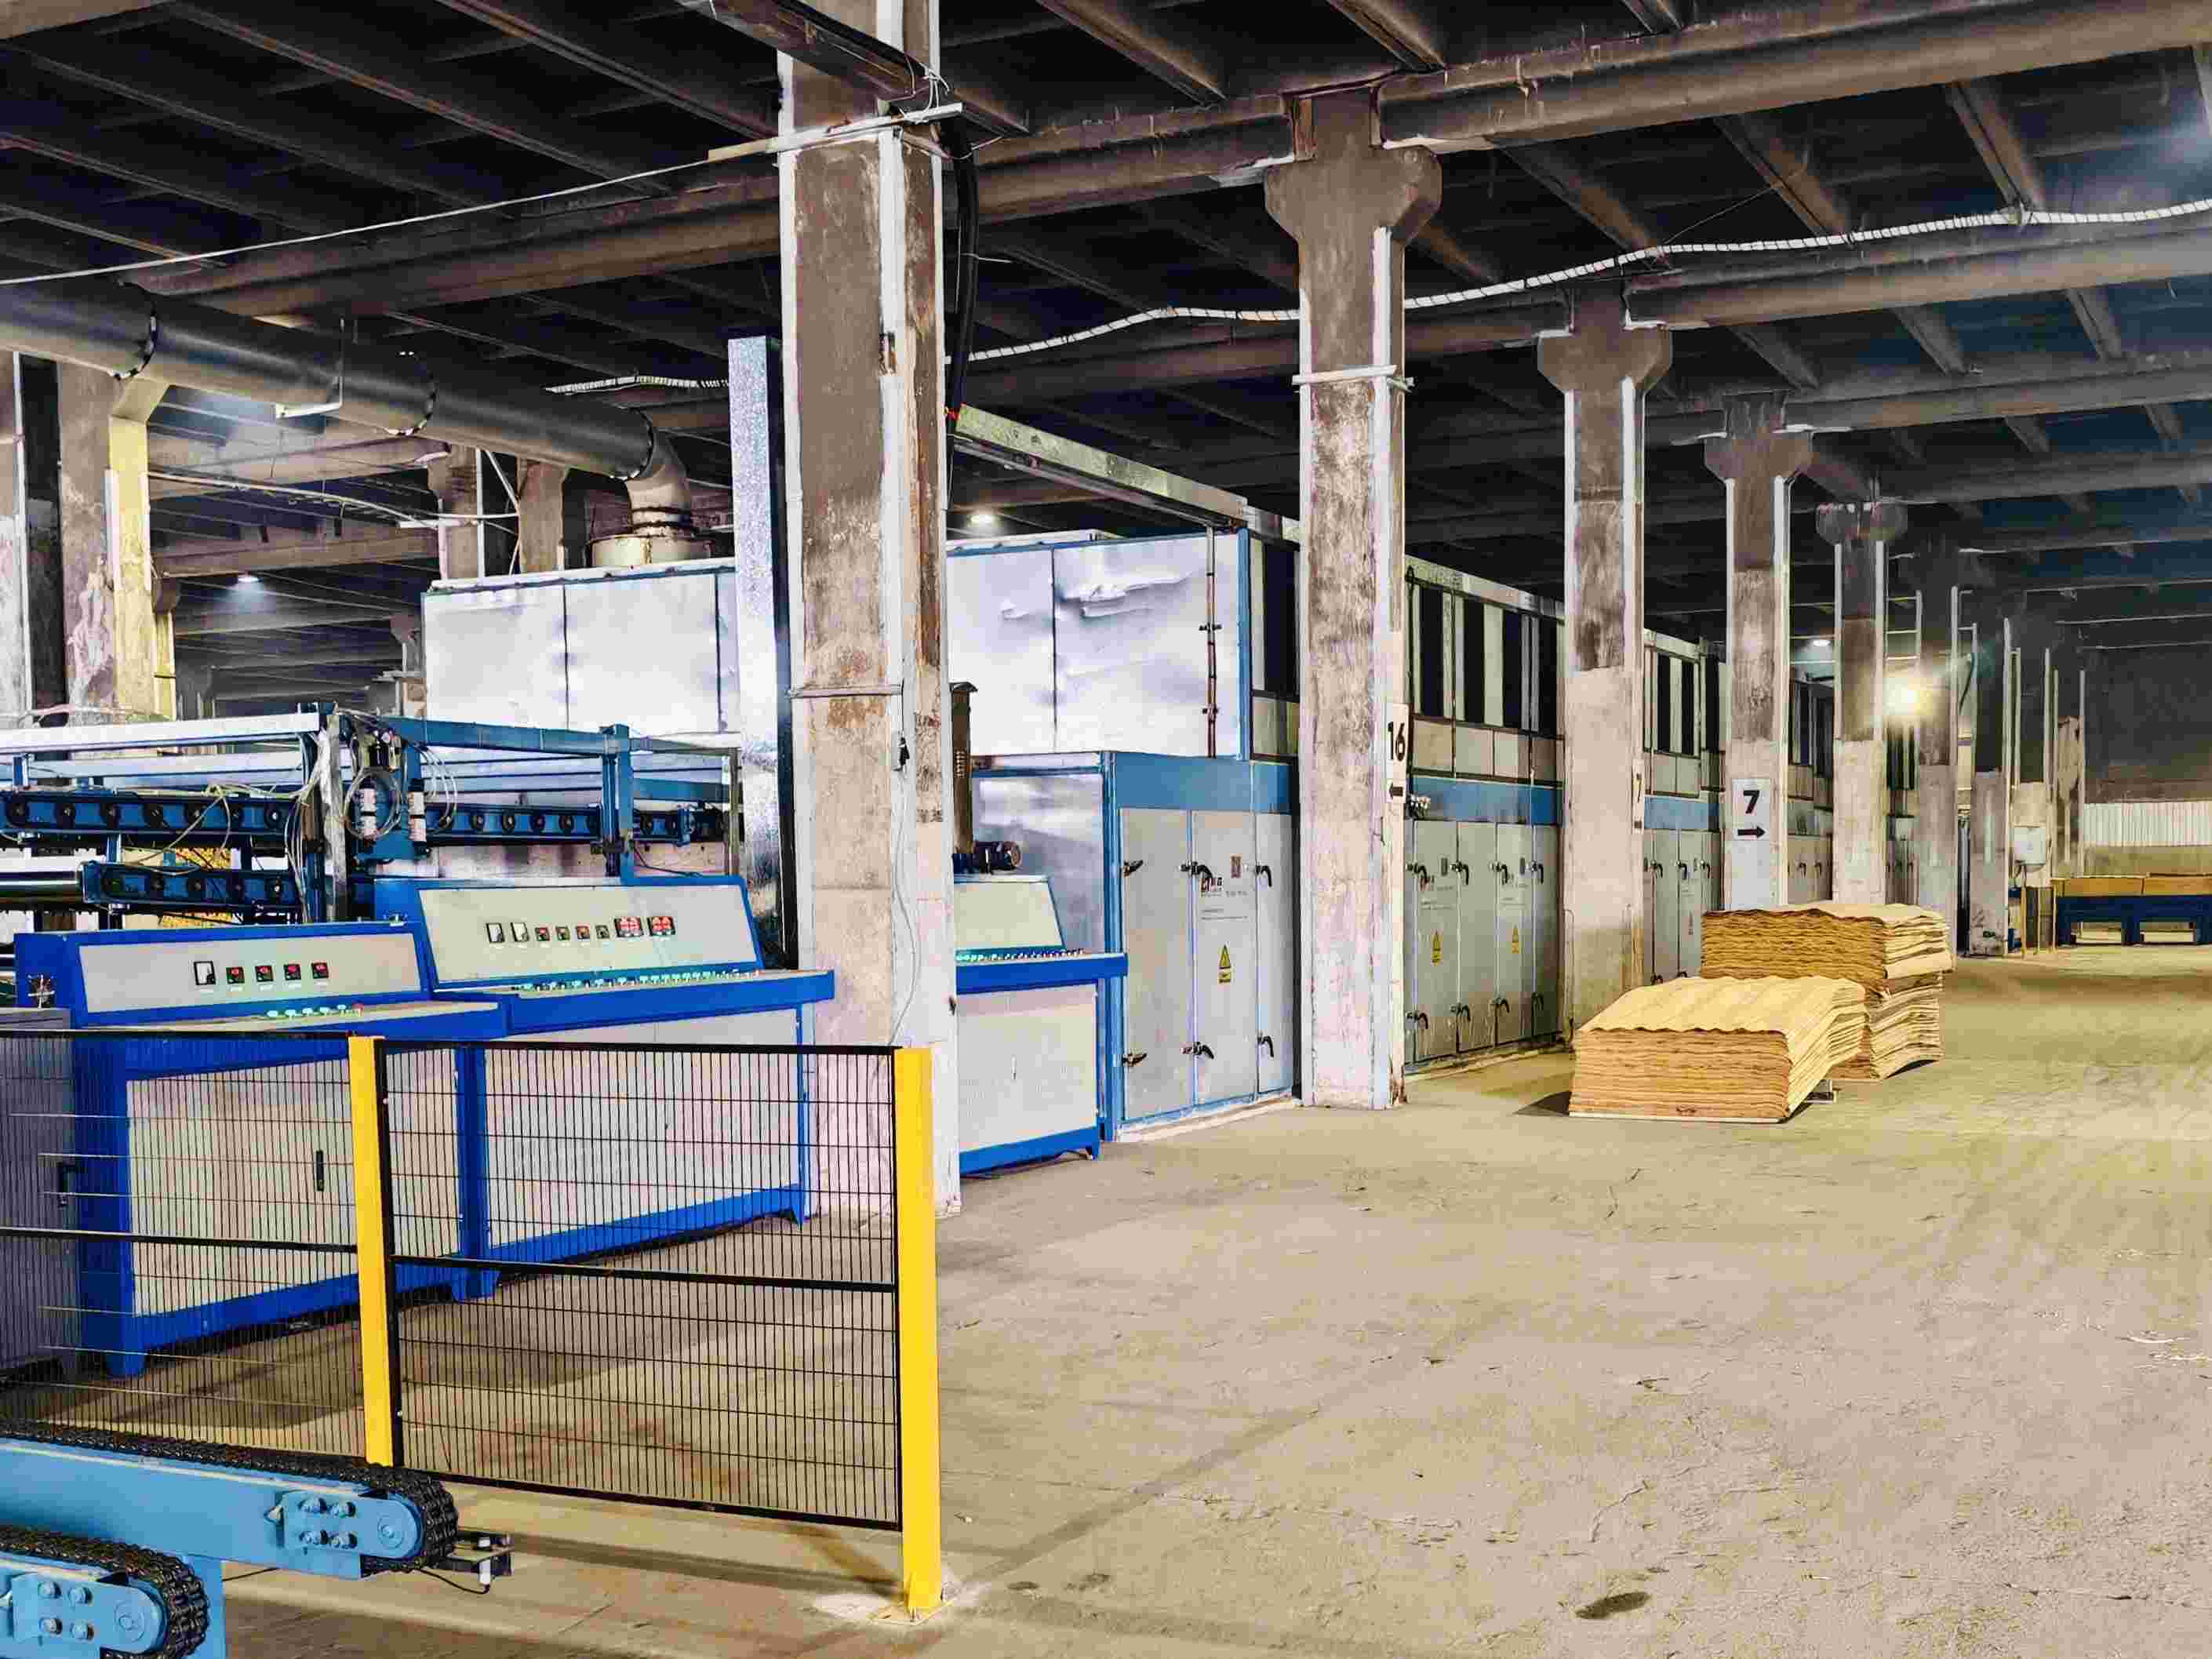
Роликовые сушилки, напротив, рассчитаны на непрерывный поток. После запуска линия работает полную смену или дольше. Правильно настроенная роликовая сушилка обрабатывает от нескольких кубических метров в час до более чем 20 кубических метров в час в зависимости от количества ярусов, источника тепла и толщины шпона. Четырёхъярусная роликовая линия может за одну смену обеспечить суточную производительность нескольких прессовых сушилок. Для крупномасштабных фанерных заводов с собственными лущильными линиями такая непрерывная мощность необходима.
Давление и плотность шпона
Здесь рассматривается одна из наиболее неверно понимаемых тем в сушке шпона. Поскольку прессовые сушилки прикладывают усилие зажима во время нагрева, они действительно физически изменяют шпон. Давление выравнивает лист, снижает упругое последействие и может незначительно увеличить плотность. Для заводов, сушащих тополь или аналогичные породы низкой плотности, это мягкое уплотнение улучшает плоскостность поверхности и способность к склеиванию.
Однако давление в стандартной многослойной прессовой сушилке намного ниже того, что необходимо для настоящего уплотнения древесины. Истинное уплотнение требует давления в диапазоне от 8 до 10 МПа и тщательно контролируемого сочетания влажности, температуры и времени. Типичная прессовая сушилка работает при значительно меньшем усилии зажима, предназначенном для сушки и выравнивания, а не для структурной модификации. К утверждениям о том, что стандартная прессовая сушилка может превратить шпон низкой плотности в инженерные листы высокой плотности, следует относиться с осторожностью. В настоящее время ни один клиентский случай не подтверждает такого результата на прессовых сушилках Shine.
Роликовые сушилки создают лишь лёгкое линейное давление через ролики. Их назначение — поддерживать толстый шпон плоским и движущимся, а не сжимать его. Любое изменение плотности в роликовой сушилке пренебрежимо мало. Покупателям, ищущим уплотнение, следует обращаться к специализированным линиям уплотнения на горячем прессе, а не к стандартному сушильному оборудованию.
Толщина шпона и пригодность
Прессовые сушилки работают с широким диапазоном толщин, но особенно популярны для более толстого шпона для внутренних слоёв и крупноформатных листов, таких как панели 4×8 футов. Контакт с плитой обеспечивает равномерный нагрев по всему листу. Поскольку лист неподвижен во время прессования, отсутствует риск коробления в процессе. Это делает прессовые сушилки распространённым выбором для заводов, перерабатывающих покупной влажный шпон, который поступает покоробленным или неравномерно обрезанным.
Роликовые сушилки показывают наилучшие результаты в среднем и толстом диапазоне, обычно от 1,2 до 5,0 мм. Тонкий декоративный шпон толщиной менее 0,8 мм склонен к образованию морщин или следов роликов. Для лицевого шпона и тонких материалов лучшим выбором являются сушилки с сетчатой лентой. Роликовые сушилки доминируют в крупносерийном производстве фанеры, где стабильное качество внутреннего шпона и высокая производительность важнее небольшого преимущества прессового прессования в отношении плоскостности.
Занимаемая площадь и планировка фабрики
Один агрегат прессовой сушилки занимает всего около 7 квадратных метров площади пола, при рекомендуемой рабочей зоне 25 квадратных метров, включая пространство для загрузки и разгрузки. Несколько агрегатов можно размещать рядом друг с другом. Эта компактная занимаемая площадь является значительным преимуществом для заводов с ограниченной длиной здания или тех, кто работает в реконструированных цехах. Установка проста: подключите пар и электропитание, заполните гидравлическую станцию маслом, и машина готова к работе.
Роликовые сушилки требуют значительно больше линейного пространства. Даже компактная двухъярусная линия растягивается на 20 метров и более с учетом загрузочной и разгрузочной секций. Четырехъярусные машины сокращают длину, но требуют высоты потолка 6,5 метра и более. Компромисс очевиден: прессовые сушилки экономят площадь пола и подходят для периодических операций; роликовые сушилки требуют большего объема здания, но обеспечивают непрерывный выпуск больших объемов.
Автоматизация и труд
Прессовые сушилки являются полупериодическими машинами. Загрузка и разгрузка требуют ручной обработки каждого штабеля шпона, хотя гидравлические системы автоматизируют сам цикл прессования. Трудозатраты умеренные: два рабочих могут обслуживать несколько прессовых установок, но каждая установка по-прежнему требует внимания при загрузке и разгрузке.
Роликовые сушилки естественно интегрируются с автоматическими системами загрузки и выгрузки. После настройки роликовая линия может работать с минимальным вмешательством оператора. Автоматические загрузчики синхронизируются со скоростью линии, поддерживают постоянный интервал, уменьшают наложение и повышают равномерность влажности. Для предприятий, испытывающих нехватку рабочей силы или работающих в несколько смен, этот потенциал автоматизации является решающим преимуществом.
Энергопотребление
Прессовые сушилки в основном полагаются на кондуктивный нагрев через плиты. Типичный агрегат потребляет около 300 000 ккал пара в час. Потребление электроэнергии ниже, поскольку отсутствуют крупные циркуляционные вентиляторы. Периодический характер работы означает, что энергопотребление напрямую связано с количеством партий, обрабатываемых в день.
Роликовые сушилки потребляют энергию как через источник тепла — биомассу, пар, термомасло или газ, — так и через электрическую нагрузку множества вентиляторов, роликов и конвейеров. Хорошо спроектированная роликовая линия с рекуперацией тепла и управлением на основе ЧРП может достигать отличной топливной эффективности на кубический метр высушенного материала, однако абсолютное энергопотребление выше, чем у прессовой сушилки. Ключевым показателем для обоих типов является стоимость топлива или энергии на кубический метр высушенного шпона, а не только номинальная мощность.
Какой из них вам следует выбрать?
Ответ зависит от масштаба производства, характеристик шпона и условий на фабрике. Выбирайте прессовый сушильный аппарат для шпона, если предприятие обрабатывает толстый шпон для внутреннего слоя или крупные панели, работает в мастерской с ограниченным пространством, ведёт периодическое производство, а не непрерывную лущение, или нуждается в эффекте выравнивания при прессовании плитами. Выбирайте роликовый сушильный аппарат для шпона, если производство представляет собой крупнотоннажный фанерный завод с непрерывным лущением, требует стабильной высокой пропускной способности, планирует интегрировать автоматическую загрузку и укладку в штабели или нуждается в зональном контроле температуры для разных пород и толщин.
Для некоторых предприятий лучшее решение — оба варианта: прессовый сушильный аппарат для повторной сушки закупленного влажного шпона и роликовый сушильный аппарат для непрерывного собственного производства. Shine Machinery производит оба типа и помогает клиентам сделать выбор на основе фактических размеров шпона, породы, профиля влажности, суточного объёма и габаритов здания.
Суть
Прессовая сушилка и роликовая сушилка — это не две версии одной и той же машины. Это разные инструменты для разных производственных стратегий. Одна превосходно обеспечивает гибкость партий, плоскостность и компактную установку. Другая обеспечивает непрерывный объём, потенциал автоматизации и точный контроль влажности в масштабе. Выбор неправильного типа обрекает завод на компромиссное качество продукции и повышенные эксплуатационные расходы. Выбор правильного типа превращает сушильный участок из узкого места в центр прибыли.
Отправьте свои спецификации шпона, целевой суточный объём производства и чертёж цеха в Shine Machinery. Правильная конфигурация сушилки начинается с правильных вопросов.