

Почему сушить шпон из каучукового дерева сразу?
Сегодня каучуковое дерево (гевея) — один из самых широко используемых видов в производстве фанеры. Оно быстро растёт, хорошо обрабатывается и имеет стабильный светлый цвет, который прекрасно принимает ламинат и краску. Но у каучукового дерева есть скрытая слабость, способная уничтожить целую партию шпона за один день: оно гниёт, закисает и изменяет цвет быстрее почти любой другой коммерческой лиственной породы.
Если вы управляете фанерным заводом, занимаетесь торговлей шпоном или подбираете оборудование для новой линии переработки каучукового дерева, эта статья подробно объяснит, почему свежеснятый шпон каучукового дерева должен попасть в сушилку в течение часов — не дней и даже не половины дня. Мы разберём биохимию, хронологию порчи, параметры сушки, которые действительно работают, и выбор оборудования, отличающий прибыльные заводы от тех, что тонут в забракованном сырье для внутреннего слоя.
1. Проблема биохимии: каучуковое дерево — это шведский стол для микробов
Свежеснятый шпон каучукового дерева обычно выходит из лущильного станка с влажностью от 60% до 80%. Эта вода — не единственная проблема. В древесине гевеи содержатся три соединения, которые делают её особенно уязвимой к быстрой деградации:
Высокое содержание крахмала и сахара. Эти углеводы — именно то, чем питаются плесневые грибы. Чёрная плесень (Aspergillus niger), и зелёная плесень (Penicillium) могут прорасти на шпоне гевеи в течение нескольких часов после окорки.
Остаточные белки каучука. Эти белки продолжают разлагаться после валки дерева. В тёплой влажной среде они ферментируются и выделяют органические кислоты. Шпон становится липким, с кислым запахом и химически изменённым.
Широкие открытые сосуды. Древесина гевеи имеет крупную текстуру и крупные сосуды. Как только грибы синевы закрепляются на поверхности, они проникают глубоко в древесину через эти сосуды. Изменение цвета — не только поверхностное: оно проникает в волокнистый слой.
Сравните это с другими породами. Тополь плесневеет медленно, обычно проходит от 8 до 12 часов, прежде чем появятся видимые пятна. Сосна содержит природные смолы, которые подавляют рост бактерий. А гевея? Она относится к самым быстро портящимся лиственным породам в промышленном производстве шпона. Ближайших конкурентов нет.
2. Хронология порчи: от свежеснятой коры до полной непригодности
Понимание того, с каким временем вы соревнуетесь, критически важно. Вот что происходит со стопкой шпона гевеи, оставленной при температуре окружающей среды после снятия коры:
Этап 1: от 2 до 6 часов после снятия коры
На поверхности появляются крошечные чёрные или зелёные пятна плесени, обычно начиная с обрезанных краёв и участков сучков.
Лист всё ещё кажется нормальным, но микроскопические колонии грибков уже обосновались.
Если на этом этапе шпон попадает в сушилку, высокая температура (120°C / 248°F и выше) убивает поверхностную плесень за считанные минуты. Лист ещё можно спасти и оценить как пригодный.
Этап 2: от 6 до 24 часов после снятия коры
Пятна плесени сливаются в более крупные колонии. Поверхность синее пятно (грибы синевы) начинают проникать в сосуды.
Шпон приобретает кислый, ферментированный запах. Из-за распада белков появляется поверхностная липкость.
Прочность клеевого соединения начинает снижаться, поскольку кислые метаболиты препятствуют отверждению клея.
После сушки на этой стадии, влажность снижается нормально, но изменение цвета необратимо. Лист переводится в более низкий сорт.
Стадия 3: через 24–48 часов после лущения
Изменение цвета проникает глубоко в волокнистый слой. Весь лист становится серо-зелёным или сине-серым.
Органические кислоты брожения начинают разрушать саму структуру волокон.
Резко возрастает риск расслоения при горячем прессовании.
На этом этапе
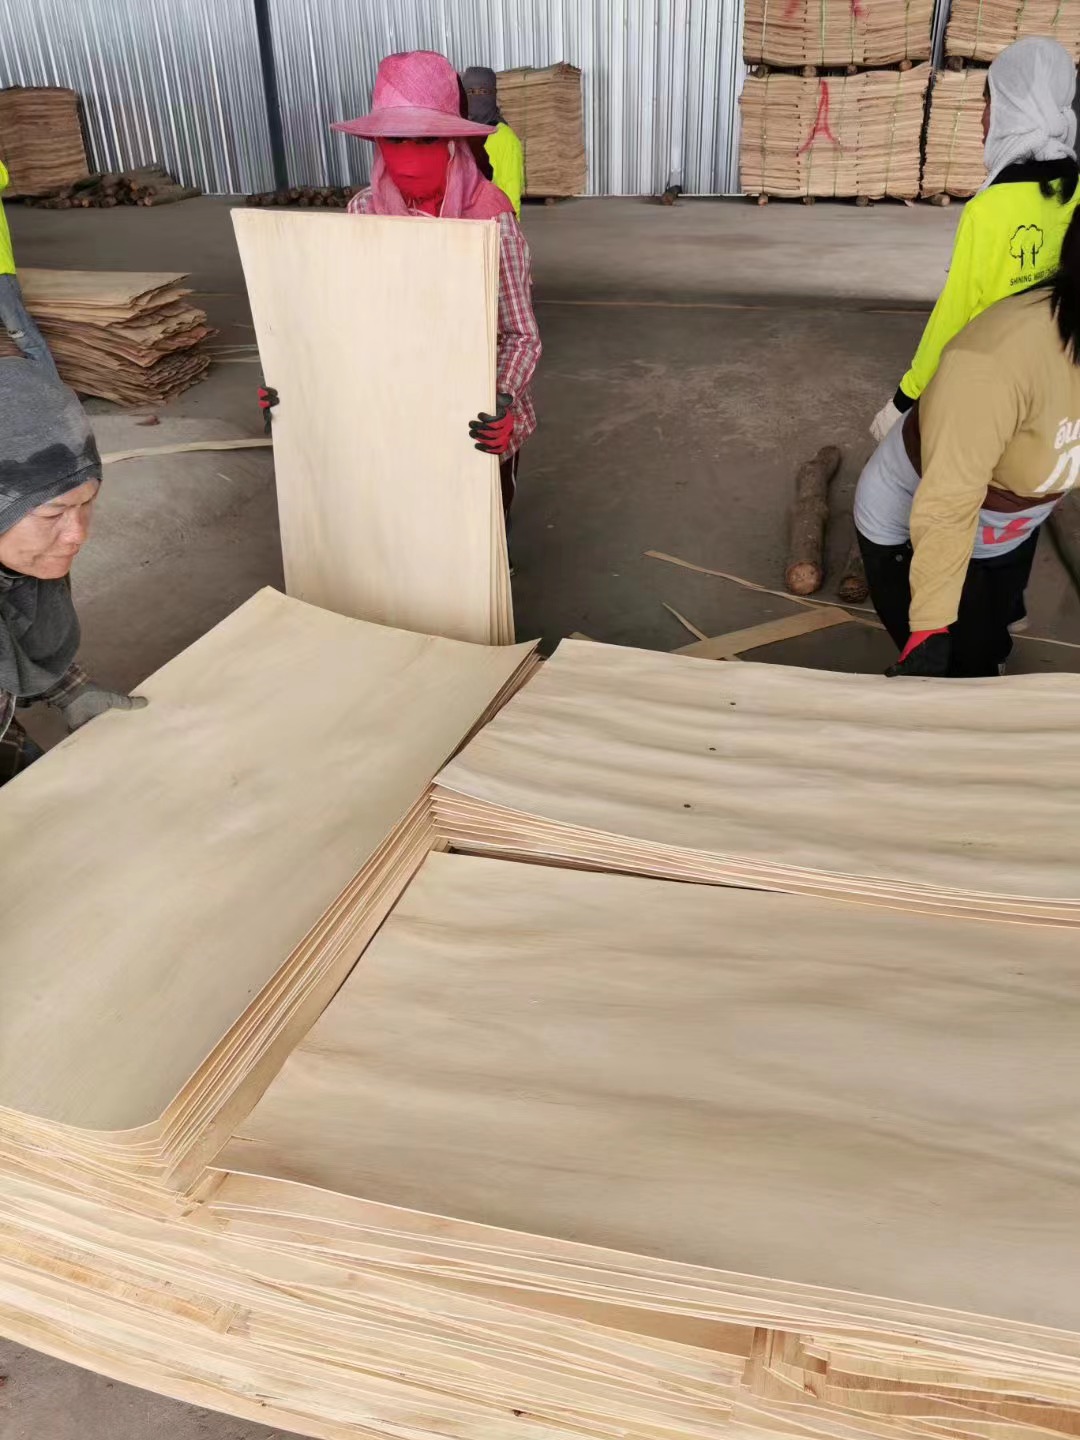
Этот график не является теоретическим. Зайдите на любую фабрику в Таиланде, Вьетнаме, Индии или Китае, которая перерабатывает каучуковое дерево, и вы услышите одно и то же правило, повторяемое опытными мастерами участков: «Два часа. Если в течение двух часов изделие не окажется в сушилке, вы играете с огнём».
В жарких и влажных летних условиях это окно сокращается до одного часа или меньше…
3. Что на самом деле решает немедленная сушка
Правильно настроенная сушилка для шпона делает больше, чем просто удаляет воду. В частности, для каучукового дерева быстрая сушка решает пять взаимосвязанных проблем одновременно:
Уничтожает поверхностную плесень и бактерии. Основная зона сушки при 120–160 °C (248–320 °F) уничтожает более 99 % микробной активности в течение 3–5 минут воздействия. Это не этап санитарной обработки — это просто термическая реальность принудительной сушки горячим воздухом.
Прекращает подачу влаги. Снижение содержания влаги с 70 % до менее 12 % устраняет среду, необходимую грибам для выживания. При влажности ниже 20 % большинство видов плесени перестают расти. Ниже 12 % они находятся в состоянии покоя.
Фиксирует цвет древесины.Высокая температура приводит к «закреплению» танинов и природных пигментов в древесине гевеи, что предотвращает окислительное побурение при хранении. Правильно высушенный шпон гевеи сохраняет чистый, светлый вид в течение нескольких месяцев.
Снижает внутренние напряжения и коробление.Сушка, пока шпон ещё тёплый и эластичный после лущения, обеспечивает более равномерное испарение влаги. Меньшие внутренние напряжения означают более плоские листы и меньше отходов при обрезке или стыковке.
Защищает прочность клеевого соединения.Шпон, высушенный своевременно, не имеет кислых поверхностных метаболитов. Клеи проникают нормально и отверждаются с полной прочностью. Это напрямую влияет на выход при сборке фанеры и долговечность панелей.
4. Параметры сушки, подходящие для древесины гевеи
Древесина гевеи ведёт себя иначе, чем сосна, и иначе, чем тополь. Вот что рекомендуют полевые данные и производители оборудования:
Параметр |
Рекомендуемый диапазон |
Примечания |
|---|---|---|
Зона предварительного нагрева |
80–100 °C (176–212 °F) |
Постепенный нагрев поверхности предотвращает поверхностное закаливание |
Основная зона сушки |
130–155 °C (266–311 °F) |
Древесина каучукового дерева переносит более высокие температуры, чем сосна; нет необходимости в низкотемпературной медленной сушке |
Зона охлаждения |
Ниже 40°C (104°F) на выходе |
Предотвращает термическое повреждение штабелированных листов и снижает конденсацию при хранении |
Адаптация к толщине |
1,7–2,5 мм: 110–130°C; 2,5–3,0 мм: 140–155°C |
Более тонкие листы требуют более низких температур во избежание пересушивания и подгорания кромок |
Целевая конечная влажность |
8%–12% для лицевого/заднего слоя; 10%–14% для сердцевины |
Равномерная влажность по всему листу важнее точного значения |
Эти диапазоны предполагают использование непрерывной роликовой сушилки для шпона с зональным контролем температуры и регулировкой скорости через частотно-регулируемый привод. Прессовые сушилки периодического действия также могут подойти, если время цикла настроено с учётом быстросохнущих характеристик каучукового дерева.
5. Выбор оборудования: почему непрерывные сушилки выигрывают для каучукового дерева
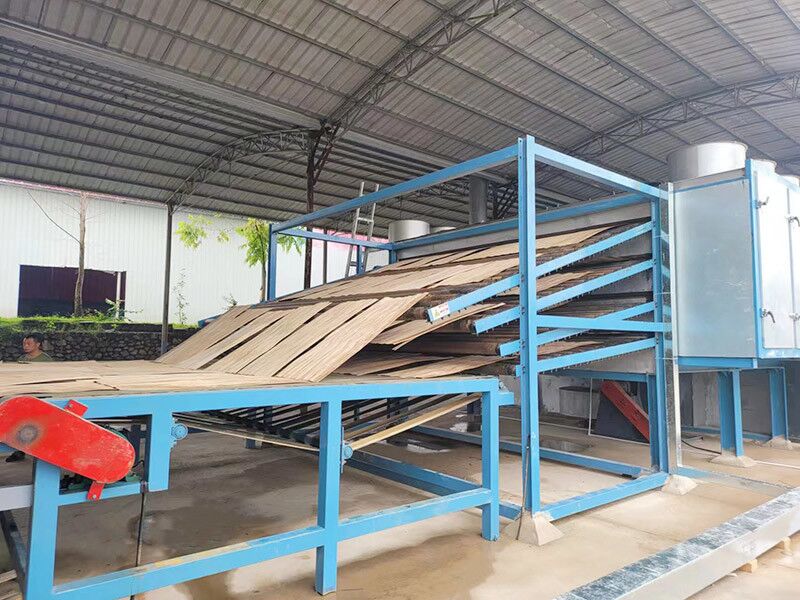
Самое большое преимущество роликовая сушилка для шпонадля каучукового дерева заключается в том, что это полностью устраняет проблему накопления. Шпон сходит со станка или гильотинных ножниц и сразу попадает на загрузочный конвейер. Он никогда не лежит стопкой на полу. Отсчёт времени начинается с лущения, но сушилка уже ждёт.
Смногоэтажная прессовая сушилка (периодического действия), необходимо загружать каждую этажерку вручную или с помощью полуавтоматического загрузчика. Даже с двумя операторами есть естественное узкое место: пока одна партия сохнет (30–60 минут), свежелущёный шпон накапливается. Если у вас нет нескольких прессовых установок, работающих поочерёдно, шпон будет лежать — и двухчасовой отсчёт продолжается.
Именно поэтому крупнотоннажные заводы по переработке каучукового дерева почти повсеместно выбирают непрерывные роликовые сушилки, часто с 3 или 4 этажерками для экономии длины помещения. Одна 3-этажная роликовая линия производительностью 8–12 м³/ч идёт в ногу с высокопроизводительным лущильным станком и гарантирует, что ни один лист не ждёт более нескольких минут перед входом в зону нагрева.
6. Что делать, когда сушилка заполнена
Ни один завод не работает идеально каждый день. Что делать, если ваша сушилка загружена полностью, а свежий шпон продолжает поступать?
Никогда не укладывайте высоко.Максимум от 10 до 15 листов на слой, разделённых деревянными прокладками для циркуляции воздуха.
Держите штабели низкими и открытыми.Не заворачивайте в пластик. Не накрывайте брезентом. Воздух должен проходить через штабель.
Используйте принудительную вентиляцию.Если есть возможность, направьте вентиляторы на временные штабели, чтобы обеспечить движение воздуха.
Расставляйте приоритеты по времени снятия шпона.Самый старый шпон идёт в сушилку первым, без исключений.
Рассмотрите возможность использования накопительного конвейера.Некоторые заводы устанавливают короткий замкнутый ленточный конвейер, который медленно перемещает шпон тонким слоем, обеспечивая 20–30 минут воздействия воздуха до того, как у сушилки появится свободная мощность.
Это меры по ограничению ущерба, а не решения. Единственное настоящее решение — производительность сушилки, согласованная с выпуском лущильного станка…
7. Цена ожидания
Давайте перейдём к цифрам. Типичный завод по производству фанеры из каучукового дерева перерабатывает 20–30 м³ шпона в день. Если всего 20% дневного объёма — скажем, 5 м³ — пролежит слишком долго и покроется плесенью или синевой, этот материал упадёт с сорта A или B до сорта C или брака. Разница в цене между сырьём сорта A и бракованным материалом может составлять от 40 до 80 долларов США за кубический метр в зависимости от рынка.
Пять кубических метров × средний убыток 60 долларов США = 300 долларов США за случай. Если это происходит дважды в неделю, это 2400 долларов США в месяц предотвратимых потерь— достаточно, чтобы оплатить значительную часть модернизации сушилки или дополнительный прессовый агрегат.
И этот расчёт не учитывает скрытые издержки: жалобы клиентов, трудозатраты на переделку, отходы клея на расслаивающихся плитах и альтернативную стоимость площади, занятой забракованной продукцией.
8. Итог
Шпон из каучукового дерева не похож на другие породы. Высокое содержание крахмала, сахара и белка делает его скоропортящимся продуктом с момента снятия с бревна. Два часа — это предельный срок. Летом — один час.За этими пределами вы уже не сушите шпон — вы сушите заплесневелый, кислотный, потерявший сорт материал, который никогда не достигнет своей полной стоимости.
Решение простое: согласуйте свою сушильную мощность с объёмом лущения, используйте непрерывные роликовые сушилки, когда это позволяет объём, и установите на производстве строгий лимит времени «от лущения до сушки». Никаких компромиссов. Никаких «за ночь всё будет в порядке». Не будет.
В Shine Machinery мы помогли заводам по переработке каучукового дерева по всей Азии и Восточной Европе настроить сушильные линии, которые успевают за высокопроизводительными лущильными станками. От одноярусных до четырёхъярусных роликовых сушилок, от нагрева термомаслом до систем сжигания биомассы — мы рассчитываем каждую линию исходя из одного непреложного принципа: шпон не должен ждать никогда.
Отправьте нам ваш ежедневный объём, диапазон толщины шпона, доступные размеры здания и предпочтения по топливу. Мы спроектируем систему сушки, в которой каждый лист каучукового шпона попадает от станка в сушилку до истечения времени — и каждый лист выходит плоским, светлым, готовым к склеиванию и прибыльным.