

Почему влажность шпона варьируется
Мало какие проблемы с качеством раздражают операторов шпоновых заводов сильнее, чем неравномерная конечная влажность. Одна стопка выходит с влажностью 8%, следующая — 15%. В пределах одного листа кромки кажутся сухими, а середина всё ещё влажная. Клиенты жалуются. Выход клеевого пресса падает. И никто точно не знает, где именно нарушился процесс.
В этой статье разбираются все основные причины неравномерной влажности шпона после сушки — от дефектов оборудования и настроек процесса до колебаний свойств сырья и ошибок оператора — и приводится практический контрольный список, позволяющий быстро найти и устранить реальную проблему.
1. Оборудование: где начинается большинство проблем
Если сушилка механически исправна, колебания влажности обычно поддаются контролю. Когда оборудование начинает давать сбои, неравномерная сушка следует незамедлительно.
Засорённые или деформированные воздушные сопла.Это главная причина на большинстве производственных площадок. Горячий воздух выходит из сушилки через ряды небольших отверстий или щелей вдоль верхней и нижней поверхностей воздуховодов. За недели эксплуатации древесная щепа, фрагменты коры и смолистый туман накапливаются и забивают часть этих отверстий. Если 10% или более отверстий на одном участке забиты, шпон, проходящий под этим участком, просто не получает достаточно тепла. Результат: явная влажная полоса, идущая вдоль листа. Воздуховоды, деформированные из-за термических циклов, усугубляют проблему, изменяя зазор между воздуховодом и шпоном.
Несбалансированный поток воздуха слева и справа.Сушилки с боковыми вентиляторами полагаются на симметричную конструкцию воздуховодов и сбалансированные настройки заслонок. Если одна заслонка частично закрыта, один вентилятор изнашивается или одна сторона камеры имеет утечку воздуха, одна сторона шпона сохнет сильнее, чем другая. В таких случаях обычно наблюдается разброс влажности 3%–5% между левым и правым краями.
Изменение высоты роликов или сетчатой ленты.Ролики привода изнашиваются неравномерно. Подшипники проседают. Сетчатые ленты растягиваются и смещаются от центра. Когда шпон с одной стороны проходит ближе к верхнему каналу, эта сторона подвергается более интенсивному нагреву и сохнет быстрее. Другая сторона, находящаяся дальше от источника тепла, остаётся влажной. Отклонение по высоте всего на 10 мм может вызвать измеримую разницу во влажности.
Повреждённая изоляция или вышедшие из строя уплотнения.Тепло уходит через повреждённые панели, изношенные уплотнители дверей и открытые сервисные люки. Зона возле утечки охлаждается сильнее, и шпон, проходящий через эту зону, сохнет медленнее. Со временем эффект усиливается, поскольку система управления пытается компенсировать это повышением общей температуры — что затем приводит к пересушиванию листов в горячих зонах.
Дрейф датчика.Термопары и термометры сопротивления (RTD) со временем дрейфуют. Если датчик показывает на 10 °C ниже, система управления считает, что зона находится на заданном значении, тогда как на самом деле она недогревает. Хуже того, многие сушилки измеряют температуру только по осевой линии камеры. Температуры по краям — которые часто на 5–15 °C ниже — контроллер вообще не видит.
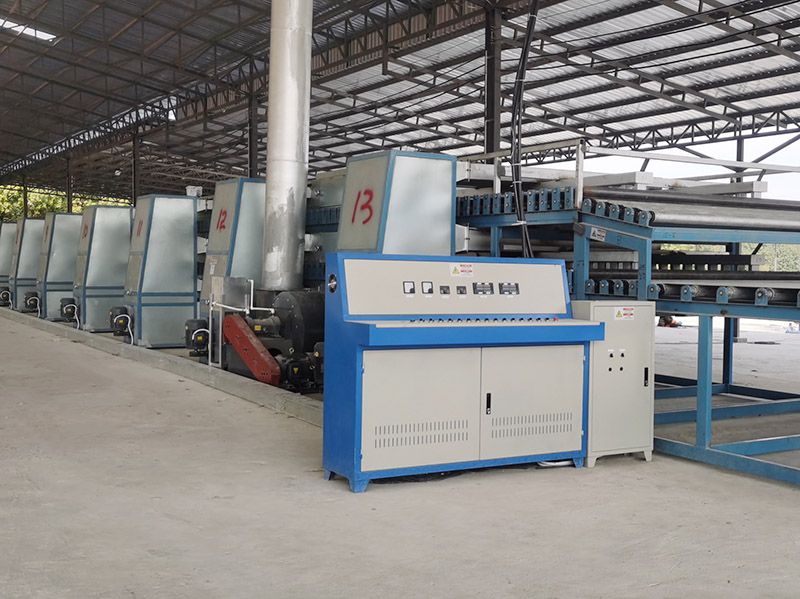
2. Настройки процесса: когда машина в порядке, а рецепт неверный
Иногда все компоненты работают идеально, а вариация всё равно возникает — потому что параметры не соответствуют тому, что вы обрабатываете.
Скорость линии слишком высокая.Это самая распространённая ошибка, вызванная производственным давлением. Когда вы разгоняете частотно-регулируемый привод (VFD) сверх расчётного времени выдержки, толстый шпон выходит из сушилки с влажным ядром. Тонкие листы могут быть в порядке, но всё, что толще 2,5 мм, покажет градиент влажности по толщине. Исправление несложное: снизить скорость или добавить ярусы.
Отсутствие температурного зонирования.Дешёвые однозонные сушилки вынуждают вас выбирать одну температуру для всей камеры. Это означает, что вам всегда приходится идти на компромисс между пересушиванием поверхности и недосушиванием сердцевины. Правильные многозонные сушилки используют зону предварительного нагрева (80–100°C), основную зону сушки (120–160°C) и зону охлаждения (ниже 40°C). Без этого градиента вода не может упорядоченно мигрировать из волокна.
Неправильные настройки после изменения толщины.Переход с шпона толщиной 1,7 мм на 3,0 мм без корректировки скорости или температуры — это верный путь к проблемам. Тонкий материал высыхает за долю времени. Запустите толстый материал с настройками для тонкого — и он выйдет влажным. Запустите тонкий материал с настройками для толстого — и он получится хрупким и пересушенным. Каждая толщина требует собственного рецепта.
Целевая влажность задана слишком низкой.Стремление к конечной влажности 6%, когда норма для вашего сырья составляет 10–12%, заставляет сушилку работать дольше и при более высокой температуре. Тонкие листы достигают 4%, пока толстые всё ещё набирают влажность. Разброс увеличивается. Установите реалистичную цель для вашего продукта и вашего климата, а затем придерживайтесь её.
3. Сырьё: переменная, которую вы не можете контролировать, но которой должны управлять
Разброс начальной влажности.Свежелущёный шпон из одного и того же бревна может иметь влажность от 50% на тонком конце до 75% на комлевом. Наружные слои, срезанные раньше по длине бревна, влажнее внутренних. Если загрузить всё это в сушилку без сортировки, самые влажные листы никогда не высохнут до целевого значения за один проход. Единственное надёжное решение — сортировать шпон по приблизительной начальной влажности и сушить каждый сорт отдельно.
Смешанные породы.Тополь, сосна, гевея, эвкалипт и берёза сохнут с разной скоростью. Тополь сохнет почти вдвое быстрее эвкалипта при одной и той же температуре. Смешивание пород в одной партии сушилки гарантирует, что одни листы будут пересушены, пока другие останутся влажными.
Колебание толщины в пределах листа. Изношенные ножи, смещённые прижимные планки и нестабильные настройки лущильного станка дают шпон, который варьируется на 0,3–0,5 мм по ширине. Тонкие участки высыхают первыми и продолжают поглощать тепло, пока толстые участки ещё отдают влагу. В результате лист кажется сухим по краям и влажным в середине.
Скрученный или сложенный шпон. Листы, поступающие в сушилку волнистыми, скрученными или сложенными, создают воздушные зазоры. Высокие участки находятся близко к воздуховоду и подгорают. Низкие участки и складки почти не получают воздушного потока и остаются влажными. Автоматический укладчик или выравниватель на входе помогает, но настоящее решение — лучшее обслуживание лущильного станка и немедленная сушка после лущения.
4. Ошибка оператора: простые вещи, которые портят хорошее оборудование
Загрузка со смещением от центра. Если лист поступает в сушилку со смещением влево или вправо, один край проходит ближе к воздуховоду ближней стороны. Этот край пересушивается; дальний край недосушивается. Обучите операторов центрировать каждый лист или установите механические направляющие на входе.
Подача двух листов. Два листа, сложенные вместе, иногда проскальзывают при ручной загрузке. Верхний лист сохнет достаточно хорошо; нижний лист изолирован верхним листом и выходит с влажностью 20%+. Автоматические загрузчики с оптическими датчиками в значительной степени устраняют эту проблему, но на ручных линиях требуется внимательный оператор.
Неравномерный интервал. Зазоры между листами, варьирующиеся от 50 мм до 500 мм, вызывают неравномерное распределение воздушного потока через камеру. Участки с плотным расположением листов блокируют доступ горячего воздуха к нижерасположенным листам. Постоянный интервал — или, что ещё лучше, непрерывная подача — обеспечивает стабильность воздушного потока.
Отсутствие регулярной очистки. Воздуховоды, каналы обратного воздуха и поверхности теплообменника накапливают пыль и щепу. Через несколько недель воздушный поток заметно снижается. Влажность постепенно растёт, а разброс увеличивается. Еженедельный график очистки полностью предотвращает это.
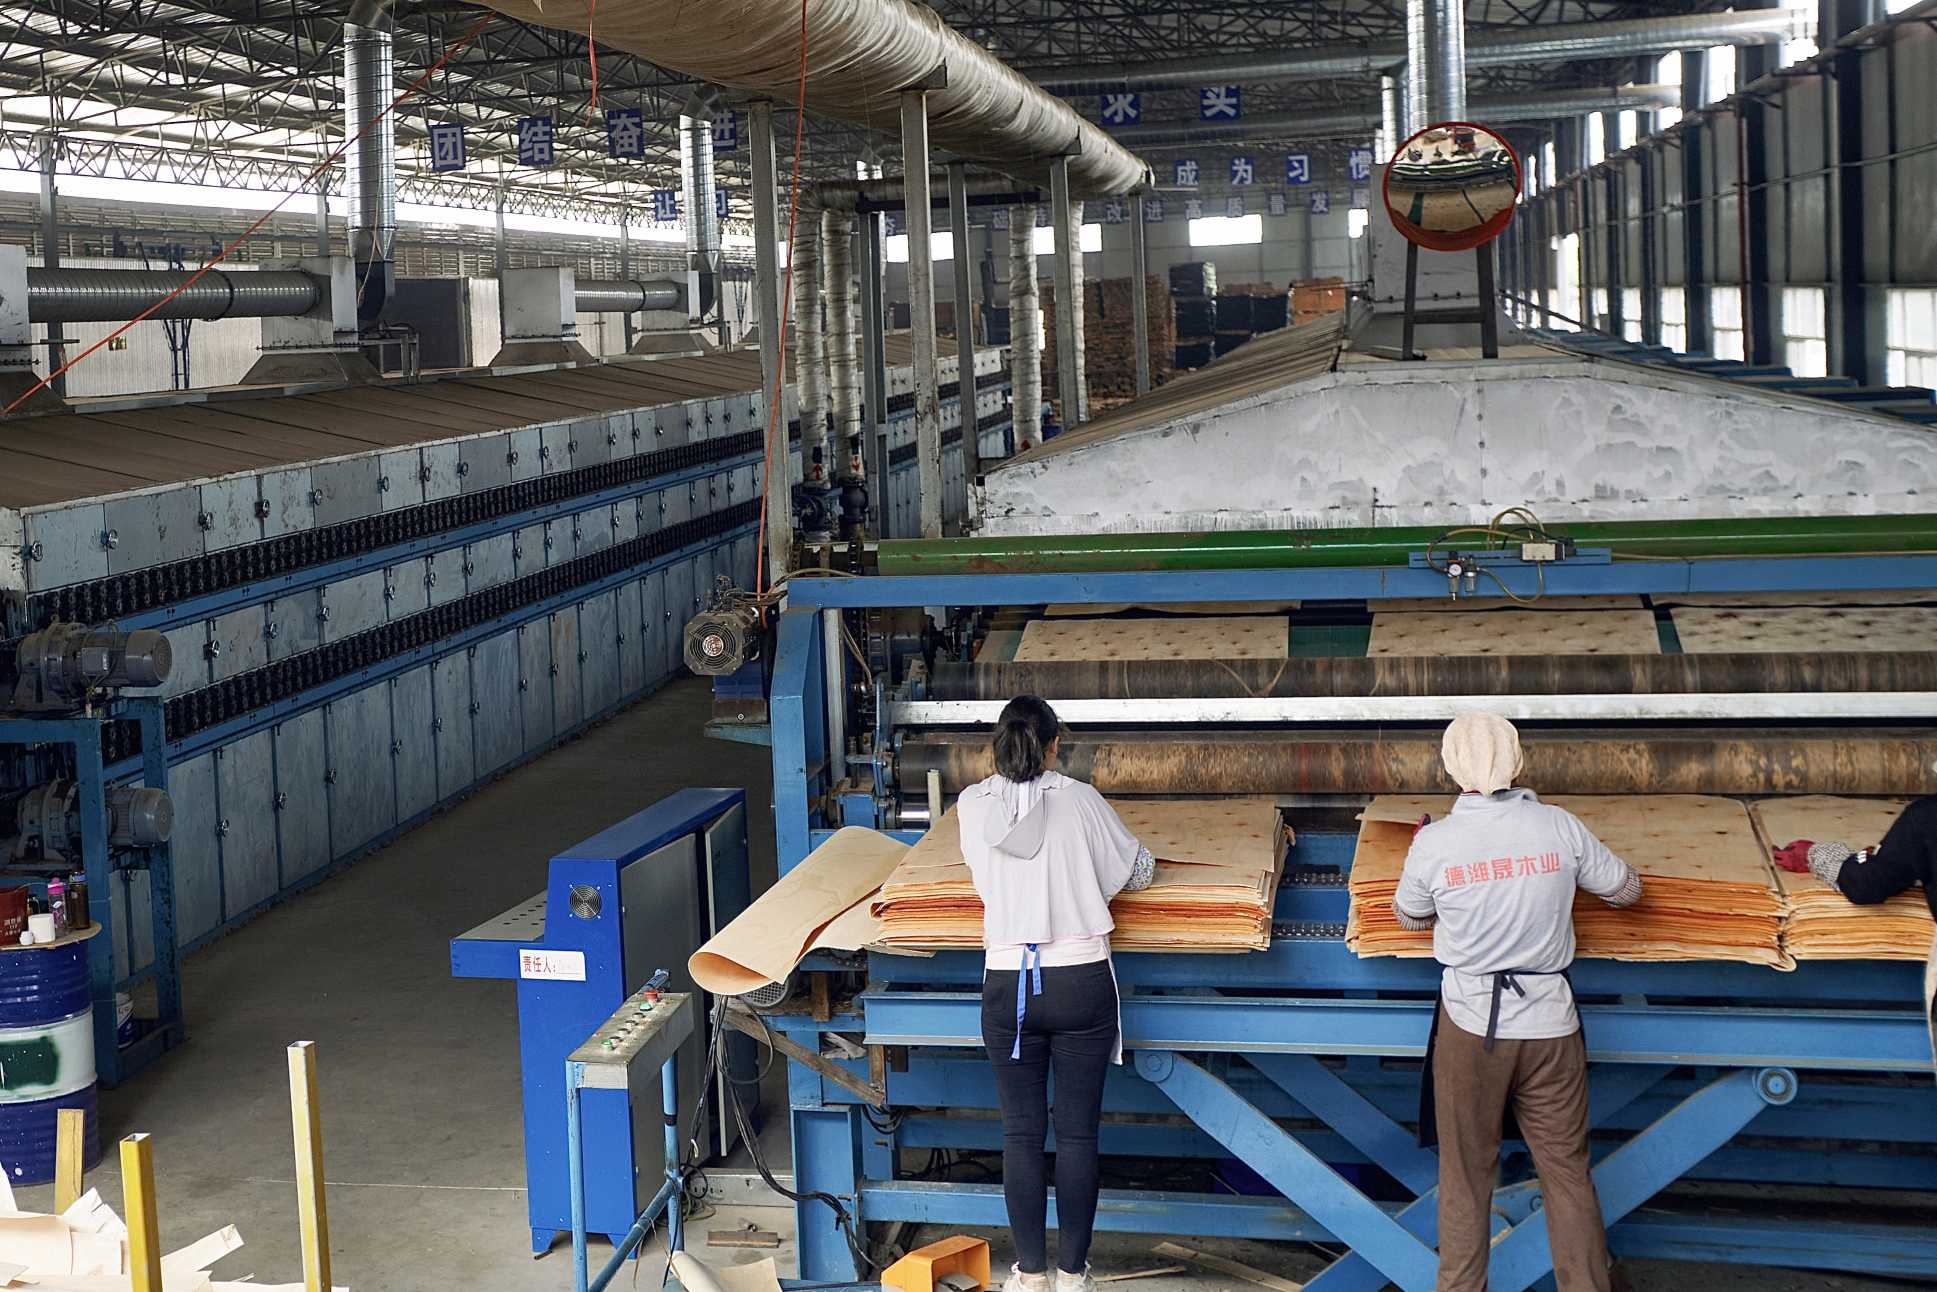
5. Окружающая среда: невидимый фактор
Высокая влажность в цехе.В сезон муссонов или в прибрежных районах относительная влажность окружающего воздуха выше 80% приводит к тому, что горячий шпон, выходящий из сушилки, в течение нескольких минут повторно поглощает влагу. Поверхностная влажность может возрасти на 2%–3% до того, как штабель будет упакован. Решение — зона охлаждения с осушением воздуха или немедленная упаковка на выходе.
Инфильтрация холодного воздуха на входе.Отсутствующие или порванные завесы на загрузочном конце пропускают холодный влажный воздух. Свежий шпон, проходящий через эту зону, теряет тепло с поверхности, что замедляет раннюю миграцию влаги. Регулярно заменяйте завесы.
Горячее штабелирование.Листы, выходящие при температуре выше 50°C и сразу укладываемые в штабель, перераспределяют внутреннюю влагу к центру штабеля. Наружные листы охлаждаются и дополнительно высыхают; внутренние листы повторно увлажняются. Всегда охлаждайте ниже 40°C перед штабелированием или используйте секцию охлаждения с принудительной подачей воздуха.
6. Быстрый диагностический контрольный список
Когда на производстве появляется неравномерность влажности, проверьте эти шесть пунктов по порядку:
Измерьте скорость воздуха на выходе воздуховода.Пройдите по всей ширине с анемометром. Отклонение более ±15% означает засор или проблему с вентилятором.
Осмотрите отверстия воздуховодов визуально.Откройте смотровые люки. Если забито более 10%, немедленно запланируйте очистку.
Проверьте высоту роликов или ремня.Используйте линейку и уровень. Любая секция с отклонением от плоскости более 5 мм требует регулировки.
Проверьте датчики.Сравните отображаемую температуру зоны с показаниями ручного инфракрасного термометра в той же точке.
Проверьте влажность поступающего шпона.Случайно отберите 10 листов. Если начальная влажность варьируется более чем на 15%, необходима сортировка перед сушкой.
Следите за зоной загрузки.Стойте у загрузочного конца в течение 10 минут. Каждый лист центрирован? Одинаков ли интервал? Не проходят ли двойные листы?
7. Итог
Неравномерная влажность шпона редко бывает единственной катастрофической неисправностью. Обычно это дисбаланс воздушного потока плюс колебания параметров поступающего материала плюс настройка процесса, которая больше не соответствует тому, что вы обрабатываетеСначала наладьте воздушный поток — это решает 70% случаев. Затем рассортируйте поступающий шпон по толщине и приблизительной влажности. После этого зафиксируйте правильный рецепт скорости и температуры для каждого типа продукции.
В Shine Machinery наши сушилки построены на зональном контроле температуры, сбалансированном симметричном воздушном потоке и регулировке скорости с помощью частотного привода — специально для минимизации разброса влажности. Когда мы подбираем линию для вашего завода, мы учитываем состав ваших пород, диапазон толщин и местный климат, чтобы оборудование с первого дня было готово удерживать колебание влажности в пределах ±1,5%.
Пришлите нам типичные характеристики вашего шпона и описание текущей проблемы с влажностью. Мы скажем вам, связана ли она с оборудованием, с процессом или с материалом, — и точно что нужно изменить.